Guide des fabricants chinois de tôlerie : ce que les acheteurs OEM doivent savoir en 2026
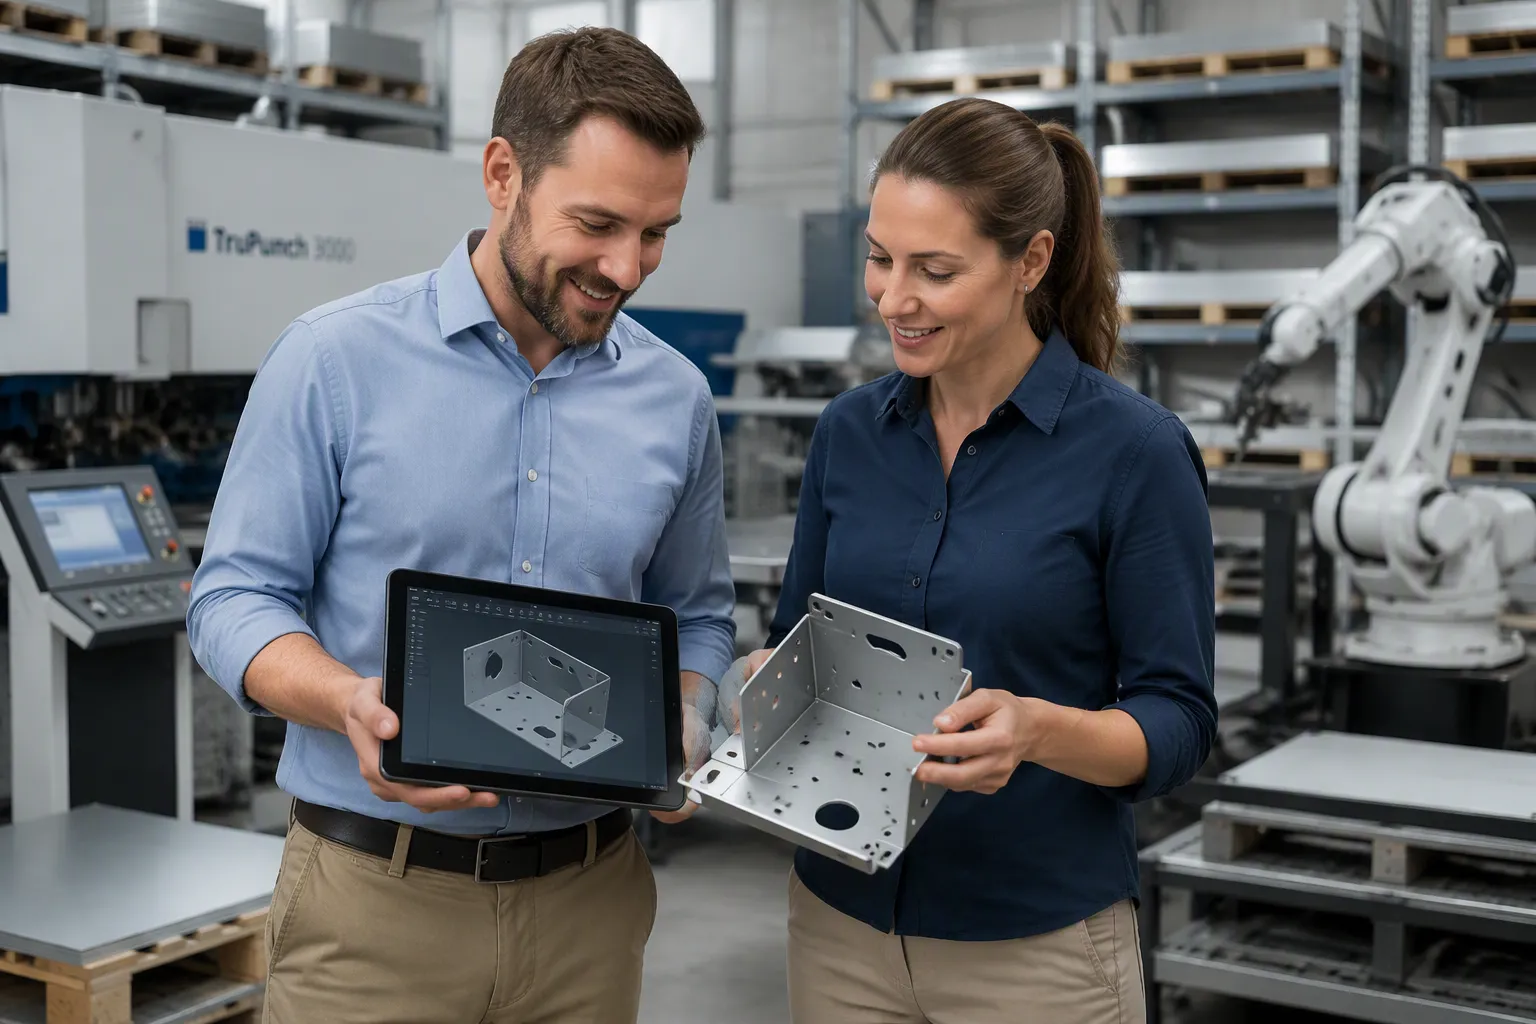
Vous choisissez un partenaire chinois pour la fabrication de tôles en vérifiant ses capacités de production, notamment sa précision. Sérigraphie de finition de tôlerieAvant toute discussion sur le prix, assurez-vous d'obtenir les certifications de qualité, le soutien technique et une communication efficace. Un mauvais choix peut entraîner des retouches, des pertes d'outillage, des retards et des risques liés à la propriété intellectuelle. En 2026, la hausse de la demande intérieure et le renforcement des exigences de qualité imposent une vigilance accrue. Une usine de qualité OEM maîtrise ses processus et ses ingénieurs ; ce n'est pas le cas d'une société commerciale.
Vérifiez d'abord l'équipement et les certifications de l'usine. Cette étape garantit qu'elle peut répondre à vos exigences de qualité.
Demandez de l'aide en matière de conception dès le début. Cette démarche permet de réduire les erreurs coûteuses et de gagner du temps.
Commencez par une petite commande test. Cette approche permet de confirmer les capacités de l'usine avant de vous engager dans une production à grande échelle.
Lorsqu'on évalue un partenaire chinois spécialisé dans la fabrication de tôles, quatre facteurs déterminent la réussite ou l'échec de la collaboration. Chaque facteur révèle les véritables capacités de l'usine, au-delà des arguments marketing.
Il est impératif de vérifier l'équipement de l'usine avant d'aborder la question du prix. Les machines en atelier déterminent les tolérances, les matériaux et les volumes de production. Pour le poinçonnage CNC, les paramètres ci-dessous représentent les capacités standard attendues d'un fabricant OEM qualifié :
Paramètre | Spécification |
|---|---|
Épaisseur du matériau | 0,5 mm – 10 mm |
Matériaux pris en charge | Aluminium, acier inoxydable, acier doux, cuivre |
Formes des trous | Rond, carré, rectangulaire, à fentes, sur mesure |
Taille maximale de la feuille | Jusqu'à 1250 mm × 2500 mm (variable selon la presse) |
Tolérance | ±0,05 mm (typique) |
Volume de production | Du prototypage en petite série à la production de masse |
Les poinçonneuses manuelles ou mécaniques standard traitent généralement les tôles jusqu'à 3 à 6 mm d'épaisseur, selon leur taille et la dureté du matériau. Les presses à poinçonner hydrauliques et à commande numérique (CNC) peuvent traiter des épaisseurs allant jusqu'à 10 mm, voire plus, avec un outillage adapté. Pour les tolérances serrées et les opérations répétitives, l'utilisation de matrices en acier trempé compatibles CNC est indispensable. Il est impératif de veiller à ce que le jeu entre le poinçon et la matrice corresponde à l'épaisseur du matériau afin d'éviter l'usure et la déformation de l'outil.
Une usine qui entretient correctement ses équipements garantit une qualité constante. On peut s'attendre à ce qu'un fabricant qualifié respecte ces pratiques :
Inspectez et affûtez les outils de poinçonnage après 5 000 à 20 000 frappes, selon la dureté du matériau et la fréquence d'utilisation.
Lubrifiez régulièrement tous les composants mobiles.
Effectuer des contrôles d'alignement de façon planifiée
Inspectez régulièrement l'usure des matrices pour prolonger leur durée de vie et garantir la précision.
HPS utilise des équipements de poinçonnage CNC, de découpe laser, de pliage et de soudage de pointe qui répondent à ces spécifications à toutes les étapes de la production.
Les certifications distinguent un fabricant d'équipement d'origine (OEM) légitime d'un sous-traitant. Chaque secteur d'activité exige des certifications spécifiques ; vous devez donc vérifier que votre fournisseur possède les certifications requises pour votre produit. Le tableau ci-dessous récapitule les exigences sectorielles :
Industrie | Certification de base | Exigence supplémentaire |
|---|---|---|
OEM général | ISO 9001:2015 | Données FAI/Cpk sur demande |
Automobile | IATF 16949 | Documentation PPAP |
Aérospatiale / Défense | AS9100D | Traçabilité des matériaux, sensibilisation à la réglementation ITAR |
Dispositifs médicaux | ISO 13485 | Contrôle de la propreté et de la rugosité de surface |
La norme ISO 9001:2015 constitue la norme de base ; les certifications spécifiques à l’industrie (IATF 16949, AS9100D, ISO 13485) signalent un fournisseur conçu pour les travaux OEM réglementés.
Au-delà des certifications sectorielles, il est essentiel de comprendre le contexte réglementaire global. Le tableau suivant répertorie les certifications qui régissent l'accès au marché :
Certification | Portée | Pertinence pour l'approvisionnement des équipementiers |
|---|---|---|
ISO 9001:2015 | Systèmes de gestion de la qualité | Référence obligatoire pour tous les fournisseurs industriels |
ISO 14001:2015 | Gestion environnementale | Obligatoire pour la conformité aux exigences de l'UE et des entreprises en matière de développement durable |
ISO 45001:2018 | Santé et sécurité au travail | Essentiel pour la conformité aux audits dans les environnements à haut risque |
Marquage CE | Conformité UE (Machines, CEM, LVD) | Obligatoire pour les produits vendus dans l'Espace économique européen |
Reconnaissance UL | Sécurité des composants/systèmes | Indispensable pour les boîtiers et panneaux électriques (par exemple, UL 50, UL 508A) |
FDA 21 CFR Partie 820 | Règlementation du système qualité | Nécessaire pour les composants en tôle de qualité médicale |
AS9100D | Gestion de la qualité aérospatiale | Pour les chaînes d'approvisionnement aérospatiales et de défense |
RoHS / REACH | Conformité aux substances dangereuses | Nécessaire pour les marchés de l'électronique et de l'UE |
Lors de l'évaluation des certifications, suivez ces conseils pratiques :
La certification ISO 9001 est courante chez les fabricants établis et couvre les contrôles de processus, les procédures d'actions correctives et la qualification des fournisseurs. Demandez un certificat à jour et vérifiez que son périmètre correspond à vos besoins.
Pour les travaux dans le secteur automobile, la conformité à la norme IATF 16949 est assurée par les fournisseurs plus importants et plus spécialisés. Renseignez-vous auprès du fournisseur pour savoir s'il peut fournir des rapports d'inspection du premier article (FAI) et des résultats de machines à mesurer tridimensionnelles (MMT) annotés selon les normes GD&T.
Pour les travaux relatifs aux dispositifs médicaux, assurez-vous que les fabricants alignent leurs processus sur les exigences de la norme ISO 13485.
Demandez une documentation de certification avant de vous engager. Vérifiez la qualité par des processus documentés plutôt que par des arguments marketing.
HPS Elle détient la certification ISO 9001:2015 et prend en charge les processus alignés sur la norme IATF 16949 pour les clients du secteur automobile, avec des capacités de documentation complètes pour les marchés d'exportation.
L'assistance à la conception pour la fabrication (DFM) réduit directement vos taux de retouche et vos coûts de production. Un fabricant qui propose une analyse DFM dès la phase de devis prévient les problèmes avant même qu'ils n'atteignent l'atelier. Le tableau ci-dessous illustre comment des règles DFM spécifiques permettent de réduire les retouches :
Règle de conception DFM | Comment cela réduit les retouches | Impact quantifié |
|---|---|---|
Concevoir des joints soudés accessibles | Les joints qu'un soudeur ne peut atteindre facilement nécessitent des dispositifs de fixation spécialisés et des vitesses de déplacement plus lentes. | Taux de retouche plus élevés lorsque l'accessibilité est ignorée |
Spécifiez explicitement les exigences de masquage sur les dessins. | Un masquage non spécifié découvert en production entraîne des retouches et des retards. | Évite les reprises et les retards dus à des besoins de masquage découverts tardivement. |
Maintenir une distance de sécurité entre le trou et le pli (par exemple, 3,0 mm au lieu de 0,5 mm sur de l'acier inoxydable de 1,0 mm). | Les trous trop proches des lignes de pliage se déforment lors du formage, ce qui entraîne des rebuts ou des retouches. | Les rebuts peuvent représenter de 5 à 15 % du coût total de production des pièces complexes. |
Ajouter des dégagements de pliage aux patrons plats | L'absence de dégagement provoque des déchirures aux angles qui peuvent endommager la pièce. | Évite jusqu'à 400 emplacements de défauts potentiels sur une série de 100 pièces avec 4 coins chacun. |
Appliquer les principes de conception pour la fabrication (DFM) dès les premières étapes de la conception | Une mise en œuvre précoce réduit le gaspillage de matériaux et les erreurs de production | Réduction d'environ 18 % des déchets de matériaux ; les erreurs de production ont été réduites de près d'un quart. |
La conception pour la fabrication (DFM) réduit les coûts en alignant vos décisions de conception sur les capacités de production réelles. Elle minimise le gaspillage de matériaux, élimine l'outillage sur mesure, raccourcit le temps de réglage et simplifie l'assemblage. Parmi les erreurs de conception courantes qui augmentent les coûts de fabrication, on peut citer :
Tolérances inutilement strictes sur des caractéristiques non critiques
Rayons de courbure ou dimensions de perçage non standard nécessitant un outillage sur mesure
Pièces qui gaspillent des matériaux ou s'emboîtent de manière inefficace
Assemblages nécessitant des dispositifs de fixation complexes ou dépourvus de fonctions d'alignement
Accès négligé pour l'inspection, la fixation ou le soudage
La conception pour la fabrication (DFM) améliore la qualité en concevant des pièces plus faciles à produire de manière constante. L'outillage standard, les procédés de formage stables, les tolérances de fabrication et les systèmes d'assemblage auto-positionnants contribuent à réduire les variations. Les conceptions alignées sur les procédés de fabrication standard réduisent les temps de réglage, éliminent le recours à des matériaux sur commande spéciale, optimisent le flux de production entre les étapes de découpe, de formage, de soudage et de finition, et préviennent les retouches. HPS fournit un retour d'information DFM sur chaque devis, vous aidant à optimiser vos conceptions avant le début de la production.
Les professionnels du secteur qui gèrent les chaînes d'approvisionnement entre l'Asie, l'Europe et les États-Unis décrivent le paysage des certifications pour les exportations de fabrication de tôlerie comme étant complexe. Certaines normes servent de référence universelle, d'autres constituent des points de contrôle spécifiques à chaque région, et quelques-unes seulement permettent d'accéder aux marchés les plus lucratifs de la défense et de l'aérospatiale. Produire des pièces de qualité ne représente que la moitié du chemin. Prouver la conformité grâce aux certifications appropriées est ce qui permet réellement à la fabrication de tôlerie de franchir les frontières. Un exemple concret : une commande de supports de montage sur mesure passée par un client américain auprès d'un fournisseur vietnamien a été bloquée en douane car ce dernier ne disposait pas des déclarations RoHS et REACH requises, ce qui a entraîné des semaines de retard et des pertes de plusieurs milliers de dollars.
Le tableau ci-dessous répertorie les certifications nécessaires pour accéder à des marchés spécifiques :
Certification / Norme | Objectif / Accès au marché |
|---|---|
ISO 9001 | Système de gestion de la qualité de base |
Marquage CE | accès au marché de l'UE |
Certification UL | Boîtiers électriques américains |
Déclarations RoHS et REACH | Conformité douanière pour l'entrée UE/États-Unis |
Conformité ITAR | accès au secteur de la défense |
AS9100D | accès au secteur aérospatial |
IATF 16949 | accès au secteur automobile |
Un système de gestion de la qualité robuste comprend ces éléments essentiels :
La prévention des défauts comme principe fondamental
processus d'amélioration continue
Réduction des déchets
Traçabilité des matériaux de la source à la pièce finie
Contrôle qualité en ligne à chaque poste de travail
Documentation conforme au PPAP avant expédition
Évaluation systématique des processus et contrôle des processus de fabrication (VDA 6.3)
Étapes structurées : spécification, traçabilité des matériaux, découpe et sertissage, assemblage, contrôle qualité en ligne, documentation finale
La qualité ne se limite pas au respect des spécifications. Elle repose sur la mise en place de systèmes, de processus et d'une discipline rigoureux permettant d'obtenir des résultats constants et fiables. Notre engagement envers la qualité s'appuie sur des normes internationalement reconnues et des pratiques de gestion de la qualité structurées, notamment la norme IATF 16949 pour la fabrication de produits liés à l'automobile, la norme ISO 9001 pour le management de la qualité et l'amélioration continue, la norme VDA 6.3 pour l'évaluation systématique des processus et la maîtrise des procédés de fabrication, et la norme UL 157 pour les exigences de sécurité applicables. Pour nos clients, cela se traduit par une confiance accrue dans la constance des processus, la qualité des produits, la fiabilité et la pérennité de l'approvisionnement.
HPS Elle met en œuvre ces pratiques de gestion de la qualité sur toutes ses lignes de production, garantissant ainsi que vos pièces répondent aux exigences d'exportation sans retards douaniers.
La véritable capacité d'une usine se révèle lorsqu'on vérifie sa maîtrise de chaque étape de production. Il est essentiel de comprendre quels processus sont réalisés en interne et lesquels dépendent de fournisseurs externes. HPS Elle conserve la maîtrise totale en interne des opérations de découpe, de pliage, de soudage et de finition afin de garantir une qualité constante.
Le contrôle interne garantit une responsabilité directe. Lorsqu'une usine externalise des processus critiques, la qualité devient plus difficile à assurer et les délais de livraison s'allongent. Il est donc préférable de privilégier les fournisseurs qui maîtrisent leurs principales étapes de fabrication plutôt que ceux qui se contentent de coordonner l'assemblage.
La précision commence avec la machine-outil. Pour la découpe laser, voici les tolérances typiques à prévoir :
Processus | Fonctionnalité | Plage de tolérance |
|---|---|---|
Découpe laser | Dimension linéaire (<100 mm) | ±0,05 à ±0,1 mm |
Découpe laser | Dimension linéaire (>100 mm) | ±0,1 à ±0,5 mm |
Découpe laser | Diamètre du trou (<5 mm) | ±0,05 à ±0,1 mm |
Découpe laser | Diamètre du trou (>5 mm) | ±0,1 à ±0,15 mm |
Flexion | Tolérance angulaire | ±0,5° à ±1,0° |
Flexion | Dimension linéaire (après pliure) | ±0,3 à ±0,8 mm |
L'épaisseur du matériau influe sur ces valeurs. Les matériaux minces permettent des tolérances plus serrées. Il est conseillé de demander les données de capacité pour votre matériau et son épaisseur spécifiques avant de vous engager auprès d'un fournisseur.
Les défauts de soudure peuvent compromettre l'intégrité des pièces. Les problèmes courants incluent :
Défaut | Causes profondes | Contre-mesures |
|---|---|---|
Brûlure | Apport de chaleur excessif, section mince | Réduisez la chaleur, augmentez la vitesse de déplacement, utilisez une barre de support |
Porosité | Contaminants, humidité | Nettoyer les surfaces, améliorer la couverture en gaz |
Absence de fusion | Faible apport de chaleur, mauvais ajustement | Augmenter l'énergie, préparer correctement les articulations |
Craquement | Forte contrainte, hydrogène | Préchauffage, réduction des contraintes, consommables à faible teneur en hydrogène |
La finition de surface exige un contrôle similaire. Vous devez vérifier que l'usine documente chaque étape de finition et effectue un contrôle des défauts avant l'expédition.
Les meilleurs partenaires chinois en fabrication de tôlerie sont capables d'assurer une transition fluide du prototype à la production en série. Les prototypes permettent de déceler les problèmes de conception et de valider l'outillage. Les essais pilotes, quant à eux, confirment la répétabilité de la production sur l'ensemble du volume cible. Il vous faut un fournisseur qui maîtrise les tolérances sur des milliers d'unités, et non pas seulement sur les premières. HPS Passage du prototype à la production en grande série sans renégocier les tolérances ni introduire de nouvelles variables.
Vous devez stopper l'utilisation de matériaux non conformes avant leur mise en production. Un partenaire chinois qualifié en fabrication de tôlerie vérifie chaque lot entrant par rapport aux exigences documentées. Voici les contrôles à prévoir :
Vérifiez que le certificat d'essai en usine (MTC) correspond bien à la nuance, au numéro de coulée, à l'épaisseur et à l'état de surface du matériau.
Effectuer un test de dureté (Rockwell ou Brinell) sur des échantillons aléatoires de chaque lot
Vérifiez la composition chimique à l'aide d'un analyseur XRF portable, notamment pour le titane et les aciers fortement alliés.
Vérifiez les dimensions, la planéité et l'état des bords des matières premières avant la découpe.
Mettre en quarantaine et renvoyer tout lot non conforme à l'inspection
Le contrôle s'effectue en deux étapes. Le contrôle en cours de production permet de détecter les problèmes au plus tôt et de maîtriser le processus. Le contrôle final vérifie que toutes les spécifications et exigences sont respectées avant la livraison.
Étape d'inspection | Quand cela se produit | Objectif principal | Avantage clé |
|---|---|---|---|
Inspection en cours de production | Lors de la fabrication | Détectez les problèmes au plus tôt et gardez le processus sous contrôle. | Réduit les risques et améliore l'efficacité |
Inspection finale | Après la production | Vérifier que toutes les spécifications et exigences sont respectées | Garantit des résultats de meilleure qualité avant l'accouchement |
Votre fournisseur doit confirmer l'absence de défauts, vérifier toutes les dimensions et considérer l'inspection finale comme le dernier point de contrôle qualité.
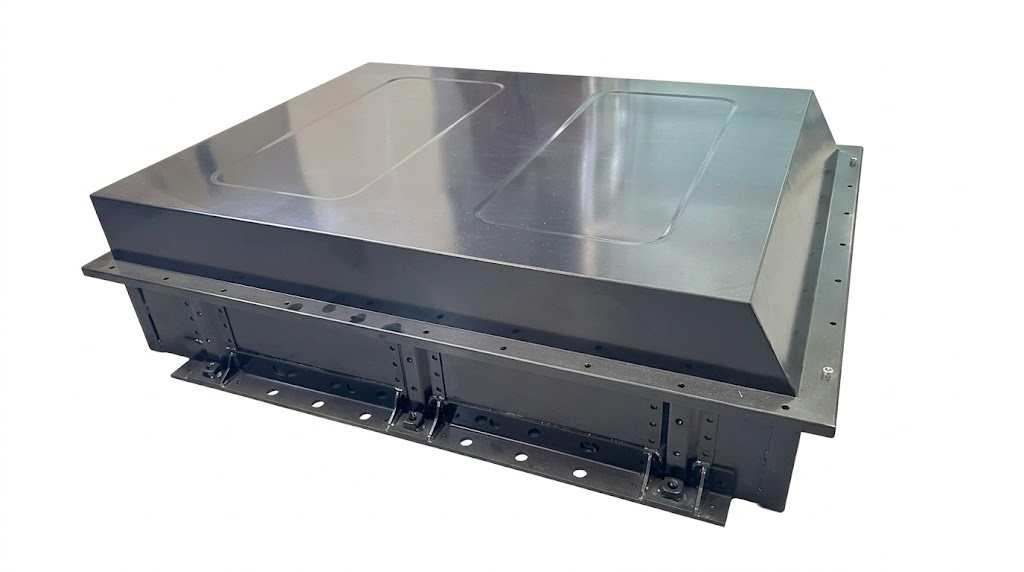
Dans Fabrication de boîtiers de batterie en tôle pour équipementiersLa traçabilité permet de remonter de la source d'une pièce défectueuse, depuis le lot de matière première jusqu'à la machine, l'opérateur et les paramètres de processus. Chaque mesure, résultat de test et action d'inspection doit être consigné. Les certificats de conformité, les rapports d'inspection et les registres d'étalonnage constituent cette piste d'audit. En cas de non-conformité, une méthode structurée comme le rapport 8D guide l'analyse du problème, son confinement, l'identification de la cause racine et la mise en œuvre d'actions correctives permanentes. Le diagramme d'Ishikawa et la méthode des 5 Pourquoi sont des outils d'aide à la décision. Les conclusions peuvent entraîner des mises à jour de l'AMDEC, du plan de contrôle ou des instructions de travail.
Une inspection du premier article (FAI) vérifie la conformité d'un article de production initial aux exigences définies. L'ajout de nouvelles pièces ou les modifications apportées à la production déclenchent une FAI. Le rapport consigne les preuves objectives de la conformité du produit. Les programmes aérospatiaux peuvent utiliser la norme AS9102 pour la documentation structurée des FAI. Les documents types comprennent :
Rapports d'inspection de première partie et d'inspection dimensionnelle
Dessins détaillés et certifications de matériaux
Certificat de conformité
Formulaires AS9102 et certifications de procédés spéciaux
Identification de la pièce ou du lot
Vous devez approuver le FAI avant que le reste de la production ne puisse se poursuivre.
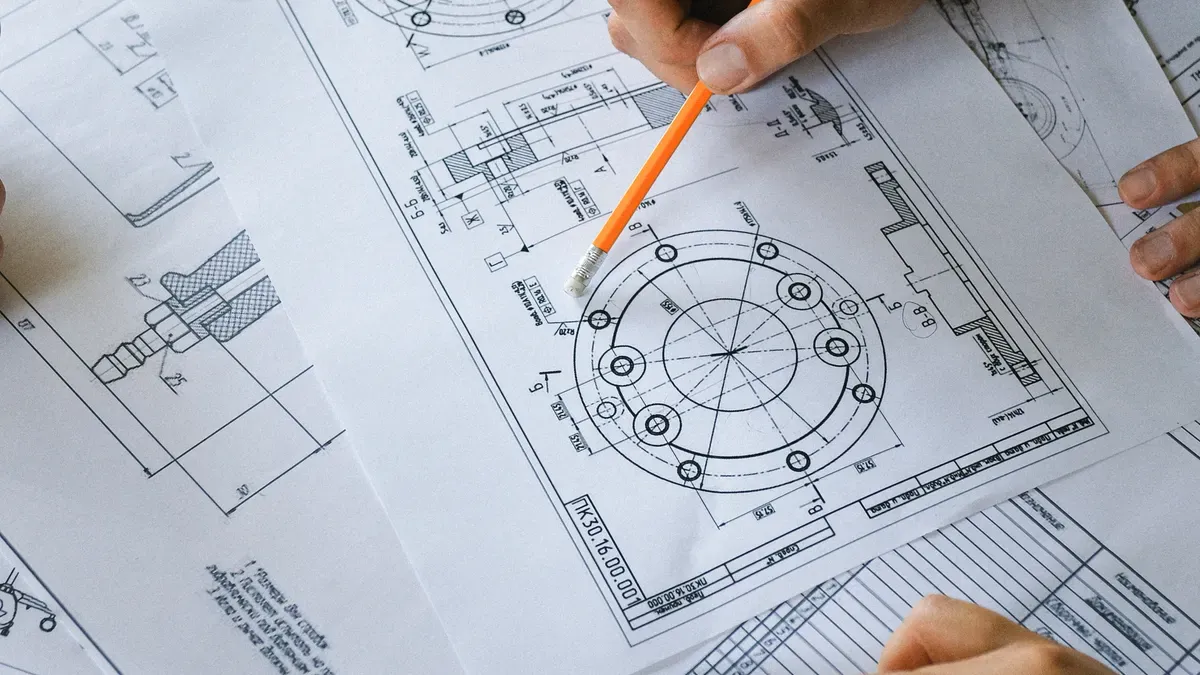
Votre dessin technique fait office de référence unique pour votre partenaire spécialisé en tôlerie. Un dessin ambigu engendre des erreurs d'interprétation, des retouches et des retards. La précision de votre documentation repose sur trois éléments essentiels : les spécifications de tolérance, de matériau et de finition.
Chaque dimension de votre dessin doit être clairement indiquée avec sa tolérance. Le tableau ci-dessous présente les plages de tolérance standard à spécifier pour les éléments courants de la tôlerie :
Fonctionnalité | Tolérance standard | Tolérance critique |
|---|---|---|
Dimensions du profil de coupe | ±0,2 mm | ±0,05 mm |
Position de pliage par rapport au trou | ±0,3 mm | ±0,1 mm |
angle de pliage | ±1,0° | ±0,5° |
Planéité (par 300 mm) | ±0,5 mm | ±0,2 mm |
Vous devez préciser la nuance exacte du matériau, la tolérance d'épaisseur et l'état de trempe. Les exigences relatives à l'état de surface doivent figurer sur le dessin, et non dans un courriel séparé. Un dessin clair évite toute approximation.
Les demandes de prix transfrontalières échouent lorsque les plans et les attentes divergent. Trois malentendus sont à l'origine de la plupart des problèmes. Premièrement, certains acheteurs attendent du fournisseur qu'il interprète la notion de « finition standard » sans la définir. Deuxièmement, les acheteurs omettent souvent les spécifications de soudage, laissant à l'usine le soin de déterminer le type d'assemblage et la profondeur de pénétration. Troisièmement, les dimensions critiques pour le fonctionnement sont rarement clairement indiquées sur le plan.
Un seul écart de tolérance sur le diamètre d'un trou peut rendre une pièce fonctionnelle inutilisable. Documentez toutes les dimensions requises pour votre pièce.
Posez-vous ces questions avant d'envoyer votre premier dessin : Quel format de fichier votre fournisseur préfère-t-il pour l'importation ? Votre dessin comprend-il un bloc de révisions avec l'historique des modifications ? Avez-vous indiqué les cotes critiques avec les repères GD&T ? HPS Inclure ces questions dans chaque réponse à une demande de devis garantit que vos intentions techniques soient fidèlement retranscrites en production. Un schéma détaillé permet d'éviter des semaines d'échanges.
Le prix unitaire dépend de la quantité commandée et de la complexité du design. Les coûts d'outillage (outils de pliage, matrices et montages) représentent une dépense fixe initiale. Ces coûts sont ensuite répartis sur le volume total de votre commande, ce qui permet de réduire le coût unitaire pour les commandes importantes. Pour les prototypes, l'outillage augmente considérablement le prix. Le graphique ci-dessous illustre la diminution du coût unitaire à mesure que la quantité commandée augmente.
Voici une ventilation des coûts pour une pièce typique :
Quantité | Coût unitaire (USD) | Coût total | Coût pour 1000 pièces |
|---|---|---|---|
5 | 58,00 $ | 290 $ | +680% |
25 | 32,00 $ | 800 $ | +290% |
100 | 18,00 $ | 1 800 $ | +120% |
500 | 10,00 $ | 5 000 $ | +22% |
1000 | 8,20 $ | 8 200 $ | Ligne de base |
HPS Nous proposons une tarification transparente, sans frais d'outillage cachés pour les pièces standard.
Les quantités minimales de commande varient selon les fournisseurs. Comme l'indique une source du secteur :
De nombreuses usines chinoises fixent des MOQ de 500 ou 1 000 unités... MSTFAB propose une fabrication sur mesure rapide pour les petites commandes à partir d'un MOQ de 20.
La quantité minimale de commande (MOQ) habituelle pour les pièces sur mesure fabriquées en Chine par des entreprises de tôlerie se situe entre 50 et 100 pièces. Il est possible de négocier des quantités inférieures pour les prototypes ou les commandes répétées.
Les délais de livraison standard pour les commandes de tôlerie usinées CNC sont de 10 à 15 jours ouvrables. Un service express, moyennant un supplément, permet de réduire ce délai à 5 à 7 jours.
La plupart des usines de fabrication d'équipement d'origine (OEM) exigent un acompte de 30 % à 50 %, le solde étant dû avant l'expédition. Pour les commandes importantes, le paiement peut être effectué par virement bancaire (T/T) ou lettre de crédit (L/C). Veuillez confirmer les conditions dans votre contrat d'achat.
De nombreux fournisseurs se prétendent fabricants mais agissent en réalité comme intermédiaires. Il est impératif de vérifier le statut de l'usine avant de s'engager. Les partenaires chinois de fabrication de tôles qui possèdent leurs propres lignes de production diffèrent nettement des sociétés commerciales. Le tableau ci-dessous vous permettra d'identifier les pratiques courantes et d'appliquer des mesures de précaution efficaces :
Déguisement | Contre-mesure |
|---|---|
Nom générique de « Société de fabrication, Ltd. » sans activité de fabrication réelle | Vérifiez toujours la portée de la licence commerciale, et non le nom de l'entreprise. |
Photos d'usine en stock sur le site web | Effectuez une recherche d'image inversée (Google Images, TinEye, Yandex). |
Usine louée pour appel vidéo | Rappelez sans prévenir, demandez à voir différents coins, vérifiez la licence commerciale affichée au mur, parlez aux employés de la chaîne de production. |
Certifications falsifiées (ISO, CE, etc.) | Vérifier auprès du registre public de l'organisme émetteur (IAF CertSearch, EU NANDO, FDA). |
Une usine qui ne dessert que le marché intérieur n'a pas l'expérience à l'export dont vous avez besoin. Ces fournisseurs omettent souvent de fournir la documentation nécessaire au dédouanement, comme les déclarations RoHS ou REACH. Les usines tournées vers l'exportation maîtrisent les normes de qualité internationales et les exigences d'expédition. Une usine directe comme HPS a mis en place des procédures d'exportation permettant d'éviter ces retards.
Plusieurs signaux d'alerte lors de l'établissement d'un devis indiquent des problèmes plus profonds. Soyez attentif aux comportements suivants :
Affirmer sa maîtrise de tous les processus sans poser de questions techniques
Nous vous fournissons un devis en 30 minutes sans vous demander vos plans ni vos spécifications.
Refuser un appel vidéo ou une visite virtuelle de l'usine
Prix nettement inférieurs à ceux du marché sans explication crédible
Défaut de fournir les rapports d'inspection antérieurs (avec les détails du client expurgés)
Chacun de ces signaux désigne un fournisseur susceptible de poser des problèmes lors de la production ou de l'expédition.
Il est indispensable de vérifier les affirmations d'un fournisseur avant de passer une commande de production. Ces étapes protègent votre investissement et garantissent que l'usine répond à vos exigences.
Lors de l'approvisionnement en Armoire de stockage d'énergie personnalisée, boîtier métalliqueVous devriez demander une visite vidéo en direct de l'atelier de production. Demandez au fournisseur de vous montrer les zones de découpe, de pliage, de soudage et de finition. Un partenaire sérieux en fabrication de tôlerie en Chine appréciera cette transparence. Lors de la visite, vérifiez que la production est en activité, que le stockage des matériaux est bien organisé et que les équipements de contrôle sont calibrés. Un audit sur site vous apportera des preuves encore plus convaincantes. Vous pourrez ainsi vérifier en personne les registres de maintenance des machines, les dossiers de formation des employés et la documentation qualité.
Une commande de prototype permet de valider les capacités d'ingénierie et de production du fournisseur. Un essai pilote confirme le bon fonctionnement du processus au volume cible. Il est conseillé de tester les éléments suivants lors des deux étapes :
Confirmation du temps de cycle et de l'itinéraire
évaluation du rendement des matériaux
Évaluation des performances des luminaires
Inspection du premier article
Contrôle qualité final
vérification de l'installation du matériel
test d'ajustement de l'assemblage
validation de la méthode d'emballage
suivi du taux de retouche
Vérification des enregistrements et de la traçabilité
Vous devez également vérifier que les contrôles qualité fonctionnent correctement au rythme de production. Surveillez les problèmes récurrents tels que la dérive de l'angle de pliage, les variations de revêtement ou les problèmes d'insertion des pièces. Confirmez la documentation d'emballage et de livraison avant de lancer un lot complet.
Il est conseillé de contacter d'anciens clients, notamment ceux de votre secteur. Renseignez-vous sur le respect des délais de livraison, les taux de défauts et la réactivité du service client. Demandez des échantillons de pièces issues de commandes précédentes. Vérifiez leur précision dimensionnelle, leur état de surface et leur ajustement lors de l'assemblage. Un fournisseur ayant fait ses preuves à l'export vous fournira des références sans hésiter.
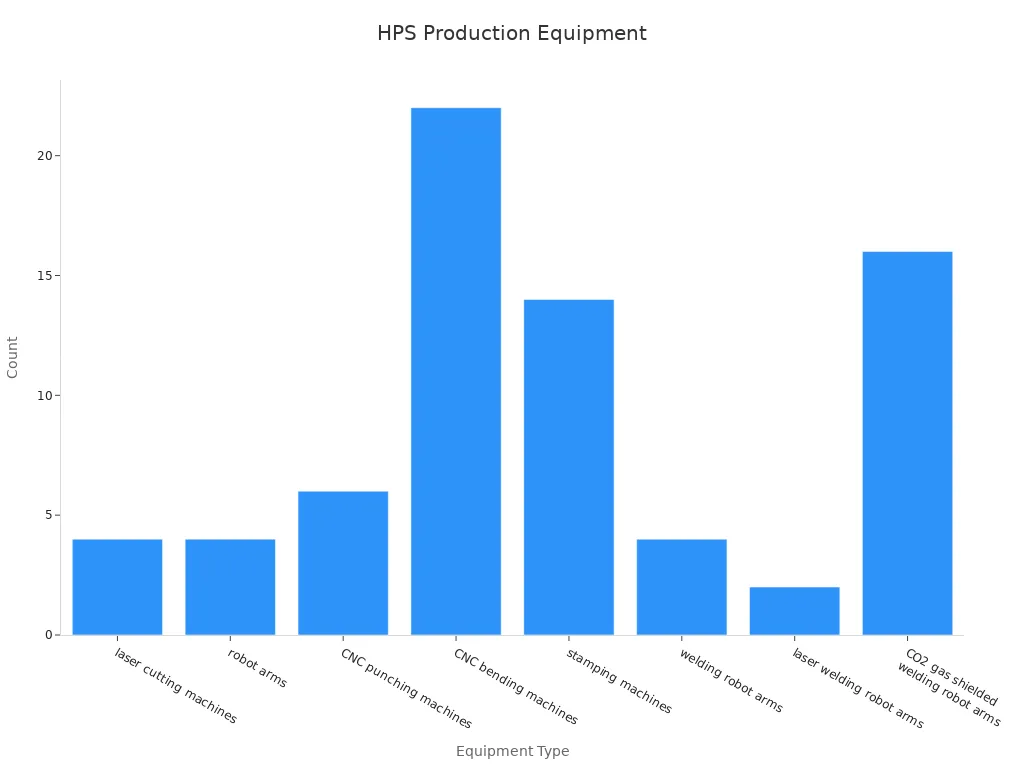
HPS Chaque affirmation est étayée par une vérification tierce. Intertek a audité l'usine sur site, et le rapport (n° 474194629_P+T) est valable jusqu'en juillet 2026. L'entreprise est également certifiée IATF 16949 pour les travaux automobiles et ISO 9001:2015 pour le management de la qualité. Vous pouvez consulter les équipements justifiant ces certifications :
Catégorie | Détail vérifié |
|---|---|
Découpe et formage | 4 découpeuses laser, 6 poinçonneuses CNC, 22 presses plieuses CNC, 14 presses à emboutir |
Soudage et automatisation | 4 bras robotisés de soudage, 2 bras de soudage laser, 16 bras de soudage sous protection CO2, 4 bras robotisés |
Contrôle de qualité | 11 inspecteurs CQ, 10 étapes de contrôle qualité, 6 instruments de test dont un scanner 3D et un appareil de mesure de revêtement par rayons X |
Échelle | 175 employés, usine de 19 549 m², créée en 2003 |
HPS Notre équipe de 36 ingénieurs R&D examine vos plans avant le lancement de la production. Ils réalisent des analyses de fabricabilité (DFM) et d'optimisation de la fabrication (DFA) dès les premières phases de conception, vous permettant ainsi d'identifier les risques de fabrication avant la finalisation du projet. L'équipe suit des indicateurs clés tels que le rendement de première passe, le taux de rebut et les avis de modification technique. Vous bénéficiez de solutions techniques, et non de simples devis.
HPS L'entreprise exporte la totalité de sa production vers l'Europe de l'Est, l'Asie du Sud-Est, l'Europe de l'Ouest et d'autres régions. Forte de vingt-deux ans d'expérience à l'export, son équipe maîtrise parfaitement les documents douaniers, les déclarations RoHS et les conditions de paiement internationales. Vous bénéficiez d'une communication claire en anglais et d'une assistance pour les paiements par virement bancaire (T/T), lettre de crédit (L/C) et autres moyens de paiement.
Chaque secteur d'activité impose ses propres normes à votre partenaire de fabrication. Vous devez vous assurer que les certifications et les contrôles de processus du fournisseur sont conformes à la réglementation applicable à votre produit.
Le secteur automobile exige la certification IATF 16949. Cette norme est axée sur la gestion des risques, la prévention des défauts et l'amélioration continue. Votre fournisseur doit maîtriser la production grâce à la documentation FAI, FMEA, SPC, MSA et PPAP. Les programmes de véhicules électriques imposent des exigences supplémentaires. Les boîtiers de batterie, les systèmes de charge et les structures de stockage d'énergie requièrent une grande précision dimensionnelle, des matériaux légers et résistants, une résistance accrue à la corrosion et une traçabilité complète de la production. Vous devez vous assurer que l'usine maîtrise l'emboutissage, le soudage par résistance, le soudage laser et l'hydroformage de composants tels que les plateaux de batterie, les structures de soubassement et les éléments de caisse. Le choix des matériaux est également crucial. Les alliages d'aluminium, les aciers haute résistance et les conducteurs en cuivre remplissent chacun des fonctions spécifiques dans votre assemblage.
La fabrication de dispositifs médicaux ne tolère aucune erreur. Votre partenaire doit respecter des exigences strictes à chaque étape de la production.
Domaine d'exigence | Exigence spécifique |
|---|---|
Précision | Précision extrême avec des tolérances serrées |
Matériels | Matériaux biocompatibles tels que l'acier inoxydable 316L |
Finitions de surface | Finitions de surface résistantes à la stérilisation |
Traçabilité | Traçabilité complète des matériaux |
Conformité réglementaire | Respect strict des normes ISO 13485 et des réglementations de la FDA |
La fabrication d'un boîtier exige de planifier les finitions, le masquage, l'impression, l'installation des composants et l'assemblage avant même la découpe du premier panneau. Ces opérations influent sur les dimensions, l'emplacement des éléments et la séquence de production. Un revêtement peut masquer un point de mise à la terre. Des étiquettes imprimées peuvent gêner la fixation. Votre fournisseur doit concevoir des systèmes de gestion des câbles tels que des goulottes, des pattes de fixation et des passe-câbles. Le montage des circuits imprimés nécessite des entretoises qui déterminent l'isolation par rapport à la mise à la terre. Les normes industrielles s'appliquent également. Les boîtiers de télécommunications doivent être compatibles avec les racks EIA-310. L'électronique médicale est conforme à la norme IEC 60601-1 pour la mise à la terre et les lignes de fuite.
Les fournisseurs du secteur aérospatial doivent être certifiés AS9100 et ISO 9001:2015. Selon la norme AS9100, chaque instrument de mesure doit présenter une identification unique, un intervalle d'étalonnage documenté et une traçabilité ininterrompue jusqu'à un organisme national de normalisation. Votre partenaire doit vérifier les pièces à l'aide d'une machine à mesurer tridimensionnelle (MMT) et valider les spécifications des matériaux par rapport aux normes de sécurité aérospatiales.
Les composants aérospatiaux spécifient couramment des tolérances de ±0,005 pouce ou plus serrées, en particulier pour les assemblages de tubes, les raccords hydrauliques et les surfaces d'accouplement structurelles — des pièces qui doivent fonctionner de manière fiable sur des plages de pression de 3 000 à 5 000 psi et des variations de température de -65 °F à +275 °F.
Les traitements de surface tels que le revêtement en poudre, l'anodisation et le plaquage protègent contre la corrosion et l'usure dans les environnements difficiles. Un partenaire qualifié en fabrication de tôlerie en Chine possède ces certifications et applique ces contrôles à votre programme.
Avant de contacter un fournisseur, une approche structurée s'impose. Commencez par rassembler les éléments essentiels : un fichier CAO complet, les spécifications des matériaux, l'épaisseur, les exigences en matière de finition de surface, la quantité et les tolérances attendues. Un partenaire chinois qualifié en fabrication de tôlerie vous demandera chacun de ces éléments avant de vous établir un devis.
Vérifiez les capacités suivantes du fournisseur lors de la préqualification :
Équipement correspondant à votre pièce — demandez une liste d’équipement spécifique et vérifiez-la par appel vidéo.
Certifications réelles — confirment la certification ISO 9001:2015 en vigueur pour l'usine concernée.
Système de qualité visible — renseignez-vous sur les rapports CMM, l'inspection du premier article et l'échantillonnage par lot.
Expérience pertinente dans le secteur — recherchez des études de cas dans votre secteur.
Solution en une seule étape vs solution en plusieurs étapes — assurez-vous que les étapes critiques soient réalisées en interne.
Assistance technique — recherchez les commentaires DFM sur les qualités de matériaux et les rayons de courbure.
Communication à toute épreuve en cas de crise — testez votre réactivité en anglais sous 24 heures.
Transparence des capacités et des délais de livraison : demandez les taux d’utilisation actuels.
Tarification transparente — exiger des devis qui distinguent le coût de l'outillage, le prix unitaire et la quantité minimale de commande.
Passer à l'échelle industrielle — choisissez un fournisseur disposant à la fois d'une capacité de production de prototypes et de volumes importants.
Soyez attentifs à ces signaux d'alarme : absence de liste d'équipement, absence de rapports d'inspection, frais d'outillage mystérieux, absence de références industrielles et accord immédiat à tout.
Avant d'émettre un bon de commande, veuillez confirmer le rapport d'inspection du premier article, les certifications des matériaux et une révision signée du plan. L'approbation du rapport d'inspection du premier article est requise avant le lancement de la production en série.
Suivre les taux de défauts, le respect des délais de livraison et la réactivité des communications. Demander des rapports d'inspection pour chaque expédition. Examiner les rapports d'actions correctives en cas de problème.
Choisissez un fournisseur dont la taille et la spécialisation correspondent à la complexité et au volume de votre production. Privilégiez les systèmes qualité éprouvés, le support technique et l'expérience à l'export plutôt que le prix le plus bas. Commencez par un prototype ou une commande pilote pour valider les capacités de production avant le lancement de la production en série. Documentez chaque spécification, critère d'inspection et procédure de gestion des modifications. Envisagez une stratégie à deux fournisseurs pour limiter les risques et sécuriser votre approvisionnement jusqu'en 2026. Collaborer avec un fabricant de tôlerie chinois expérimenté simplifie l'approvisionnement, améliore la qualité et accélère votre entrée sur le marché.
Vous demandez une visite vidéo en direct, vérifiez l'étendue de la licence commerciale et validez les certifications auprès des organismes certificateurs. HPS Elle accepte volontiers les audits inopinés et fournit les rapports d'Intertek.
La norme ISO 9001:2015 est requise comme minimum. Les projets automobiles nécessitent la norme IATF 16949. Les projets médicaux requièrent la norme ISO 13485. Les programmes aérospatiaux nécessitent la norme AS9100D. HPS détient les certifications ISO 9001 et IATF 16949.
La plupart des usines imposent des quantités minimales de commande comprises entre 50 et 100 pièces. Les commandes de prototypes commencent souvent par des quantités inférieures. HPS Prend en charge les petites séries et s'adapte à la production en grande série sans modifier les tolérances.
 Obtenez un devis dès maintenant


 IPv6 RÉSEAU PRIS EN CHARGE
Laissez un message
Numériser vers Wechat :
Numériser vers WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska