La conception de pièces pour la fabrication de tôles exige une approche fondamentalement différente de celle utilisée pour l'usinage CNC ou l'impression 3D. En tôlerie, une plaque de métal est découpée, poinçonnée et pliée pour former un composant structurel 3D. Si les logiciels de CAO modernes permettent aux ingénieurs de dessiner des géométries complexes, la transformation de ces lignes numériques en pièces métalliques physiques et économiques est un domaine où la conception pour la fabrication (DFM) prend toute son importance.
Négliger l'optimisation de vos conceptions pour la production en usine entraîne souvent d'importantes déformations des matériaux, des plis fissurés, une augmentation des rebuts et des retards de production. À l'inverse, une stratégie de conception pour la fabrication (DFM) bien optimisée accélère non seulement le processus de production, mais peut aussi réduire considérablement les coûts d'outillage et de main-d'œuvre. Ce guide complet vous présentera les bonnes pratiques essentielles pour la conception de pièces en tôle et mettra en lumière les erreurs les plus fréquentes à éviter.
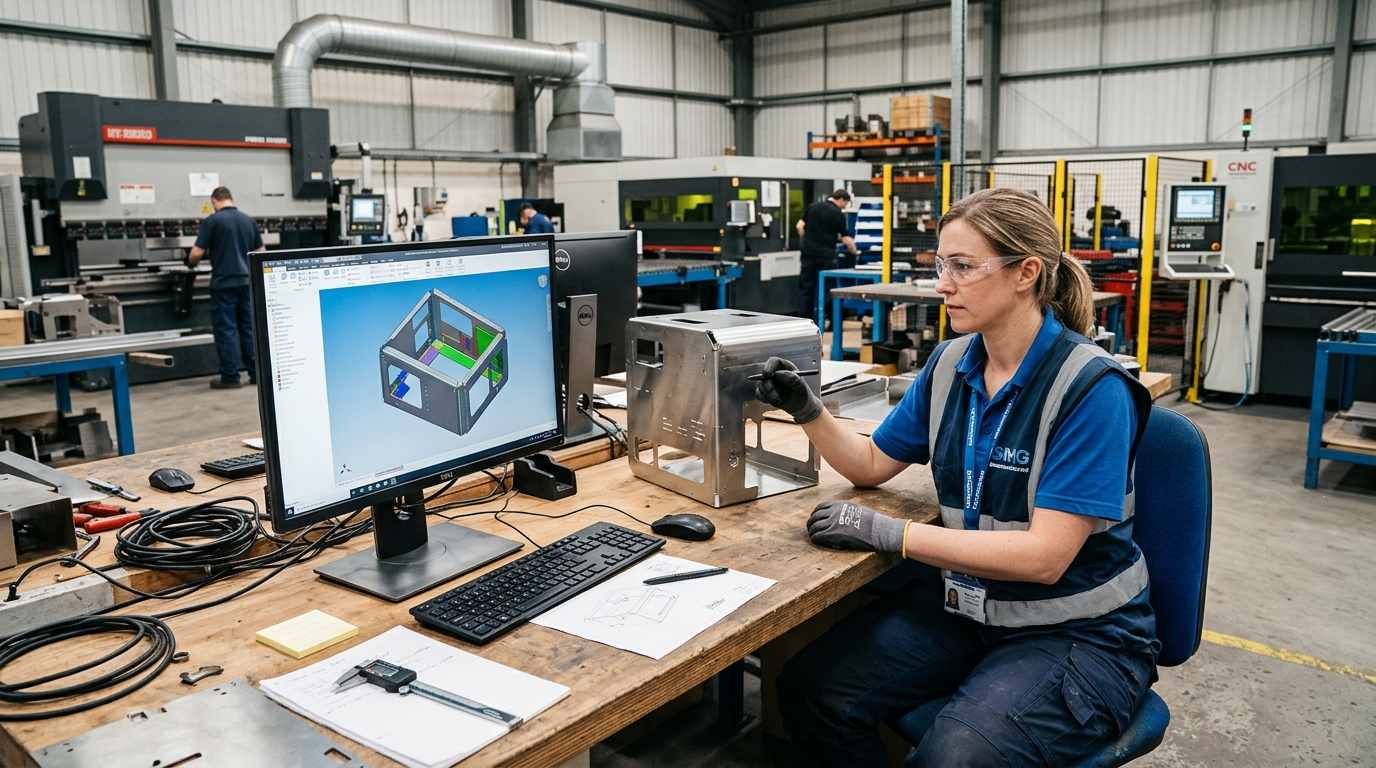
La règle fondamentale de la conception des tôles repose sur le pliage. Lorsqu'une tôle plate est pliée en V par une presse plieuse, la partie extérieure du pli s'étire tandis que la partie intérieure se comprime. Pour éviter la rupture ou la déformation du métal, les ingénieurs doivent définir le rayon de courbure intérieur approprié.
En règle générale, le rayon de courbure intérieur doit être au moins égal à l'épaisseur du matériau (1T). Pour les matériaux plus durs comme l'acier au carbone à haute résistance ou certains alliages d'aluminium de qualité aérospatiale, ce rayon minimal peut devoir être porté à 2T ou 3T afin d'éviter les fissures. De plus, pour limiter les coûts de fabrication, il est important de veiller à maintenir un rayon de courbure uniforme sur l'ensemble des plis d'une même pièce. Cela évite à l'opérateur de presse plieuse des changements d'outils fastidieux entre les pliages.
Placer des trous, des fentes ou des découpes trop près d'une ligne de pliage est une erreur de conception classique. Lors du pliage, le matériau proche de la ligne de pliage subit des contraintes extrêmes. Si un trou est positionné dans cette zone de déformation, il se déformera en une forme ovale, le rendant inutilisable pour l'insertion de vis ou l'alignement structurel.
Pour garantir l'intégrité de vos éléments, la distance entre le bord d'un trou et le début du pli doit être au moins égale à 2,5 fois l'épaisseur du matériau plus le rayon de courbure (2,5T + R). Cette règle est particulièrement importante lors de la conception d'éléments complexes. Boîtiers en tôle sur mesure Ces systèmes nécessitent un alignement précis des cartes mères internes et des ventilateurs de refroidissement. Si un trou doit être percé près d'un pli en raison de contraintes d'espace, votre partenaire de fabrication devra peut-être le percer après le pliage, ce qui augmente considérablement les coûts d'usinage secondaires.
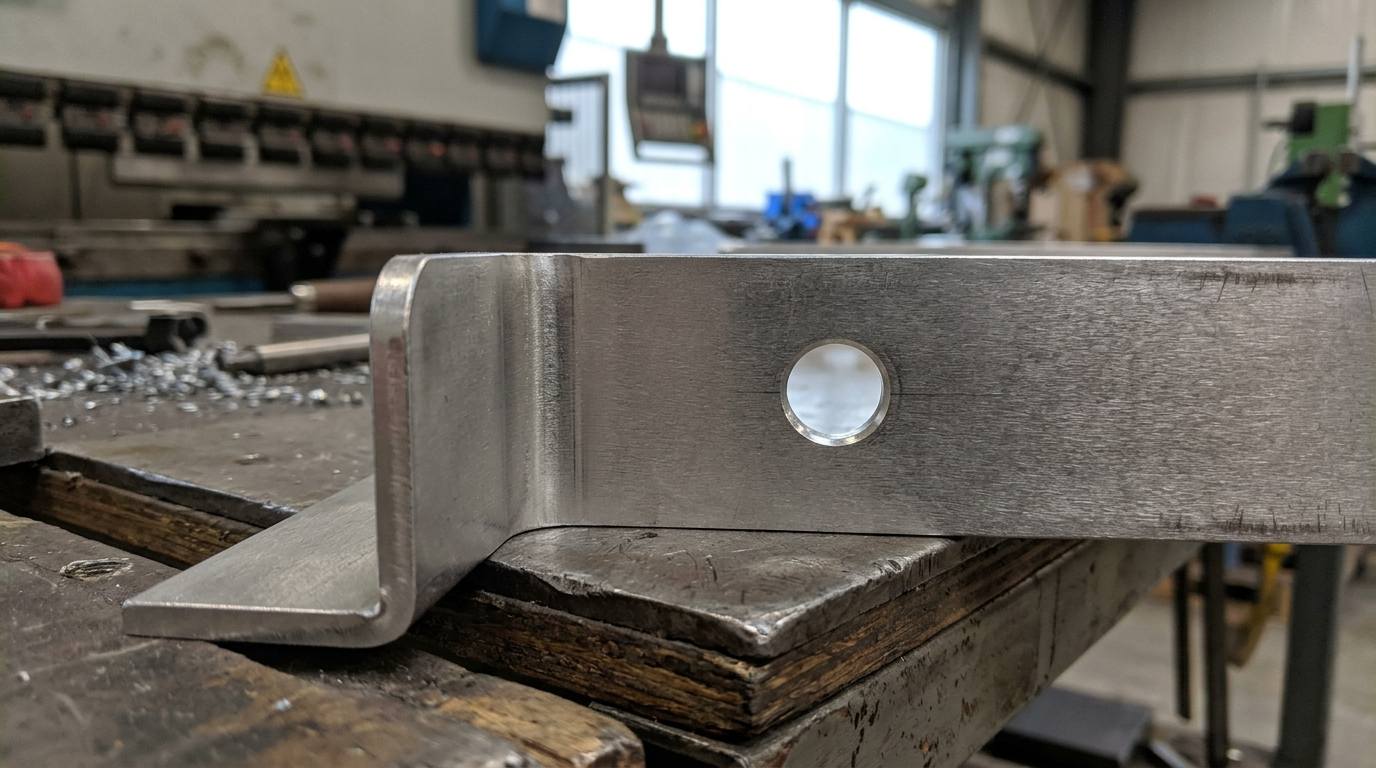
Lorsqu'un pli est effectué près du bord d'une tôle plane, le matériau adjacent peut se déchirer. Pour éviter cela, les ingénieurs doivent prévoir des dégagements de pliure. Un dégagement de pliure est une petite encoche pratiquée dans le matériau, juste à côté de la ligne de pliure, offrant ainsi au métal l'espace nécessaire pour s'étirer naturellement.
La largeur du dégagement de pliage doit être au moins égale à l'épaisseur du matériau, et sa profondeur doit légèrement dépasser le rayon de courbure. De même, l'application de chanfreins ou d'arrondis aux angles vifs avant la découpe du métal permettra non seulement d'améliorer la sécurité de manipulation des pièces pour les opérateurs de la chaîne de montage, mais aussi l'adhérence des revêtements en poudre.
Même les ingénieurs mécaniciens expérimentés négligent parfois les contraintes physiques des machines lourdes. Voici les erreurs les plus fréquentes qui perturbent le processus de fabrication :
Spécifier des tolérances inutilement strictes : Bien que l'usinage CNC permette d'atteindre facilement des tolérances de ±0,127 mm (±0,005 pouce), exiger la même précision d'une presse plieuse à tôle est à la fois irréaliste et coûteux. À moins qu'un point de fixation spécifique ne nécessite une précision absolue, il est préférable de se fier aux tolérances standard de la tôlerie (généralement ±0,38 mm ou ±0,015 pouce). Un surdimensionnement des tolérances oblige le fabricant à utiliser un outillage spécialisé et augmente le taux de rebut, ce qui gonfle la facture.
Concevoir des géométries fermées impossibles : Une presse plieuse nécessite un dégagement physique pour le fonctionnement de son poinçon supérieur et de sa matrice en V inférieure. Concevoir une forme en U haute et étroite ou une forme cubique complètement fermée sans prévoir d'espace pour l'outillage rendra la pièce impossible à plier. Lors de la conception de pièces comme Supports de précision en tôle, visualisez toujours la séquence des plis et assurez-vous que la machine dispose d'un dégagement suffisant pour se rétracter après chaque pli.
Ignorer les dégagements pour l'insertion du matériel : L'utilisation de fixations auto-sertissantes (comme les écrous et entretoises PEM) est une excellente solution pour ajouter un filetage robuste à une tôle fine. Cependant, si ces fixations sont placées trop près d'une paroi verticale ou d'un pli, la presse à insérer les vis ne pourra pas s'y insérer. Consultez toujours la fiche technique du fabricant pour connaître les distances minimales requises au bord de la pièce.
Le choix de la méthode d'assemblage de plusieurs composants en tôle est un facteur essentiel de conception pour la fabrication (DFM). Si le soudage TIG/MIG robotisé et manuel offre une rigidité structurelle exceptionnelle, idéale pour la construction, Rayonnages pour équipements lourdsLe soudage génère une chaleur extrême. Cette chaleur peut déformer les tôles minces, ce qui nécessite des opérations coûteuses de redressage et de meulage après soudage pour rétablir l'aspect esthétique.
Dans la mesure du possible, les ingénieurs devraient privilégier les méthodes de fixation mécanique. La conception de languettes et de fentes imbriquées, l'utilisation de rivets industriels ou de visseuses auto-sertissantes permettent de réduire considérablement le temps d'assemblage. La fixation mécanique permet également d'expédier le produit à plat, ce qui diminue significativement les coûts de transport international par rapport à l'expédition de boîtiers creux entièrement soudés.
Une conception de tôlerie véritablement optimisée exige une collaboration étroite entre votre équipe de développement produit et l'atelier de production. En respectant scrupuleusement les principes de conception pour la fabrication (DFM) — standardisation des rayons de pliage, respect des jeux de perçage et conception facilitant l'outillage —, vous pouvez éliminer les goulots d'étranglement avant même la découpe de la première tôle.
Chez Huapusheng, notre équipe d'ingénieurs spécialisés réalise une analyse DFM proactive pour chaque projet. Nous examinons vos fichiers CAO 3D afin d'identifier les risques potentiels liés à la fabrication et de vous proposer des modifications permettant de réduire les coûts, garantissant ainsi une mise à l'échelle optimale de votre matériel, du prototype à la production en série. Soumettez-nous vos conceptions dès aujourd'hui et optimisons ensemble votre prochaine production.
Quelle est la raison la plus fréquente de la rupture d'une pièce en tôle lors du pliage ?
La défaillance la plus fréquente est la rupture du métal, due à un rayon de courbure intérieur trop faible pour l'épaisseur ou la dureté du matériau. Respectez toujours le rayon de courbure minimal (généralement 1T) pour permettre au métal de s'étirer sans se déchirer.
Puis-je utiliser plusieurs rayons de courbure différents sur une même pièce ?
Bien que les logiciels de CAO le permettent, l'utilisation de plusieurs rayons de pliage différents sur une même pièce est fortement déconseillée. Cela oblige l'opérateur de presse plieuse à arrêter la machine et à changer physiquement le poinçon et l'outillage pour chaque pli, ce qui augmente considérablement les coûts de main-d'œuvre et le temps de production.
Comment la chaleur générée par la découpe laser affecte-t-elle la DFM ?
Si les découpes ou les trous sont trop rapprochés, la chaleur concentrée du laser à fibre peut déformer ou faire fondre les fines bandes de métal qui les séparent. Il est recommandé de maintenir une distance entre les éléments poinçonnés ou découpés au laser supérieure à l'épaisseur du métal.
 Obtenez un devis dès maintenant


 IPv6 RÉSEAU PRIS EN CHARGE
Laissez un message
Numériser vers Wechat :
Numériser vers WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska