Comment fonctionne la fabrication de tôlerie : de la conception CAO à l’assemblage final
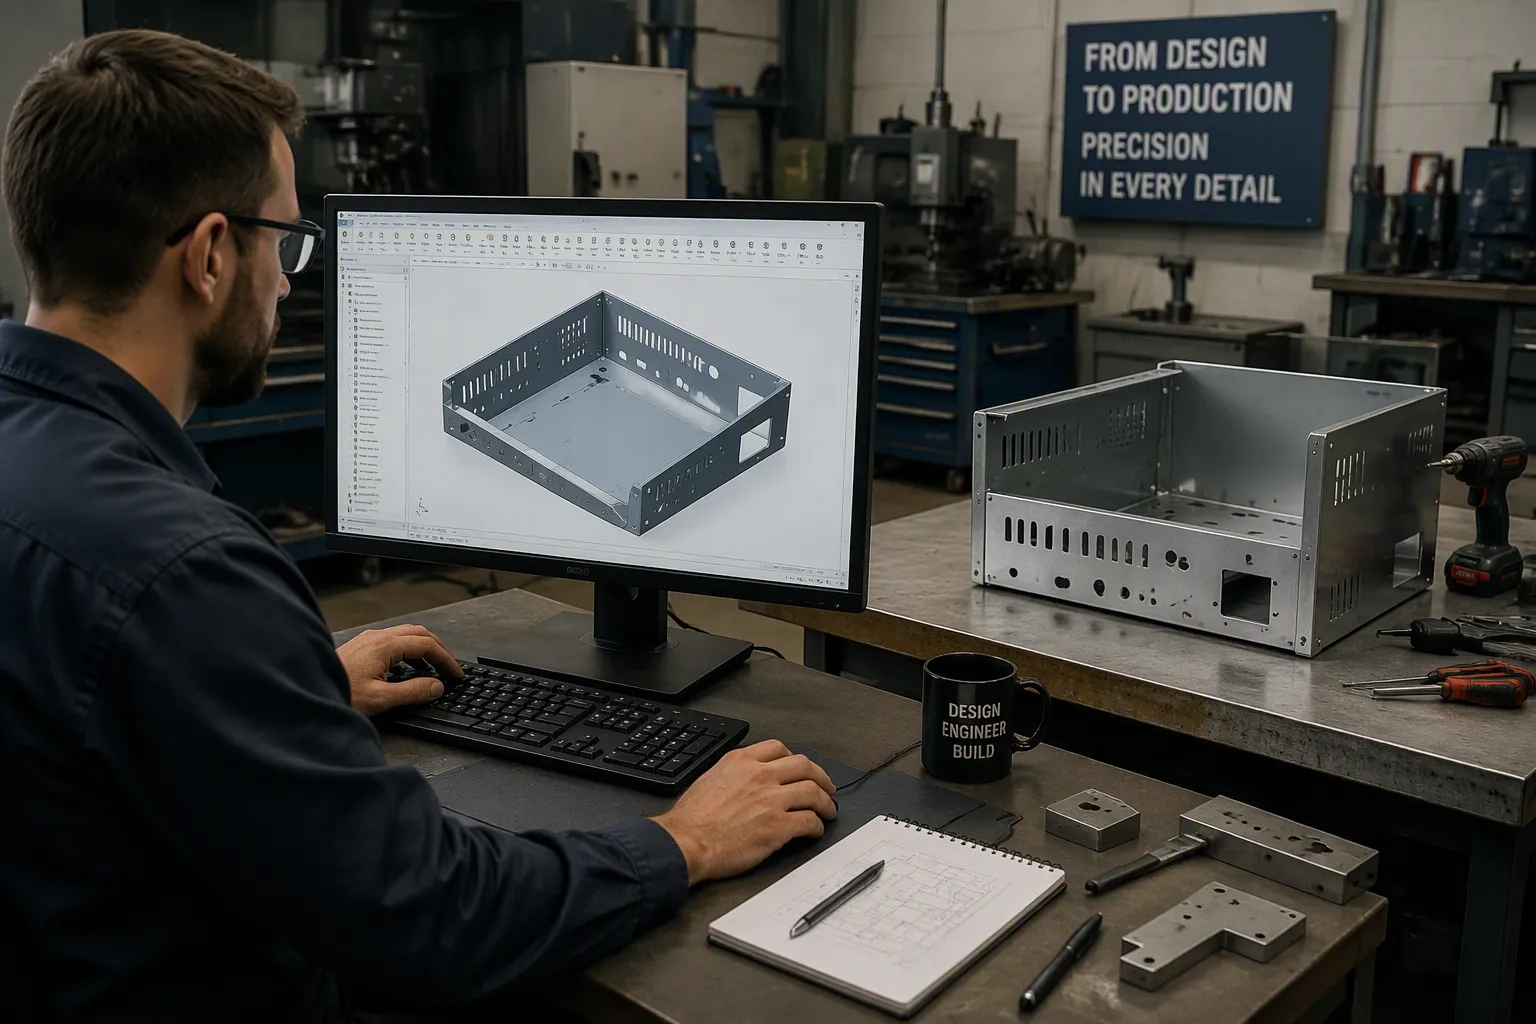
Le processus de fabrication de tôlerie Ce procédé transforme des barres de métal plates en pièces précises et durables grâce à des étapes de découpe, de formage, d'assemblage et de finition. Le processus, de la conception CAO à l'assemblage final, détermine directement la précision des pièces, le coût de production, le délai de livraison et la qualité globale. HPS elle gère l'intégralité du processus en interne, vous offrant ainsi un interlocuteur unique, de la conception numérique à l'assemblage final.
Les premiers retours sur la conception permettent de gagner du temps et de l'argent en détectant les problèmes avant la production.
Les modèles et simulations CAO vous aident à créer des pièces précises sans gaspiller de matériaux.
Un partenaire unique pour la conception, la fabrication et l'assemblage garantit la qualité et accélère votre projet.
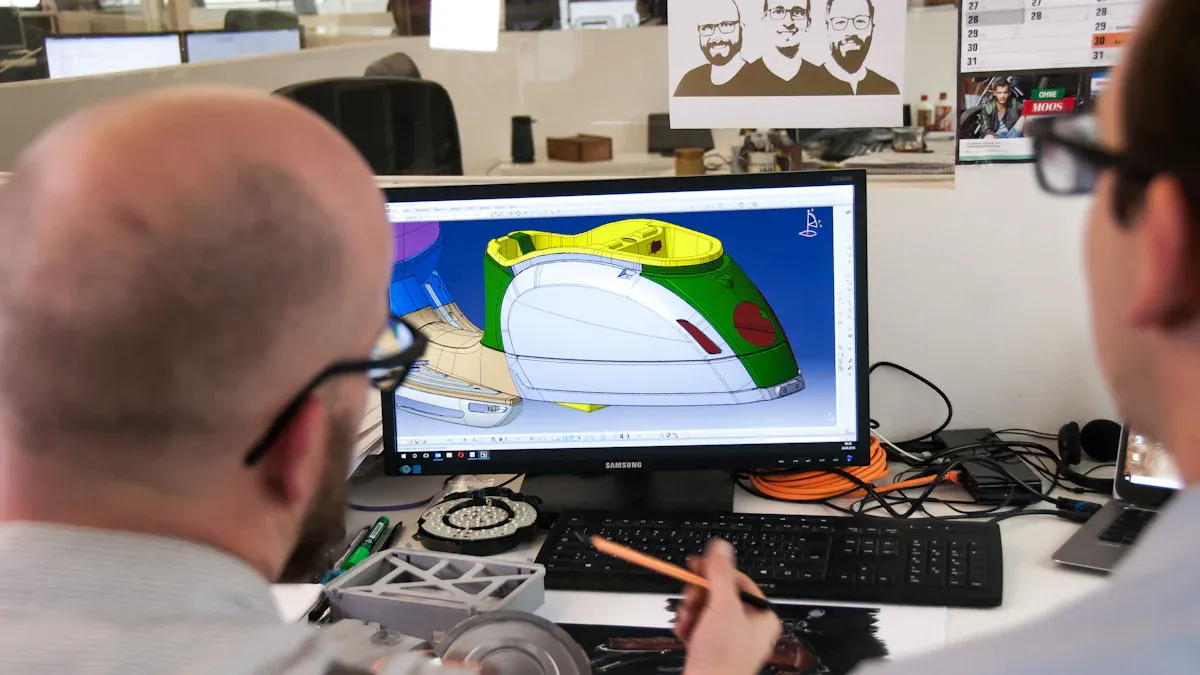
Le processus de fabrication de tôles commence par la création d'un modèle 3D précis à l'aide d'un logiciel de CAO. Les plateformes modernes offrent la création automatique des patrons à plat, le calcul en temps réel des tolérances de pliage et des rayons de courbure. Le coefficient K définit la position de l'axe neutre par rapport à l'épaisseur du matériau. Le logiciel de CAO utilise cette valeur pour calculer la tolérance de pliage, qui correspond à la longueur de l'axe neutre le long de l'arc de pliage. L'ajout de cette tolérance aux longueurs des ailes donne la longueur totale à plat. Des valeurs précises du coefficient K permettent d'éviter le gaspillage de matériau et garantissent la précision des patrons à plat.
L'analyse par éléments finis (FEA) simule le comportement de votre pièce sous des charges réelles. La modélisation paramétrique facilite la conception d'assemblage descendante, où des modèles maîtres définissent des contraintes géométriques qui se répercutent sur l'ensemble des composants. Cette approche permet une personnalisation rapide sans compromettre l'intégrité dimensionnelle. La détection précoce des erreurs identifie les conflits de fabrication avant le lancement de la production. La vérification numérique remplace les méthodes traditionnelles d'essais et d'erreurs, chronophages et coûteuses en matériaux.
Le retour d'information DFM permet d'identifier les risques de fabrication avant le lancement de la production. La réduction des rebuts se traduit directement par une diminution de la consommation de matériaux, une réduction du temps machine et une amélioration des marges. Le retour d'information DFM en temps réel élimine la latence, l'un des principaux facteurs de retards cachés lors du prototypage. Répondre rapidement aux retours DFM des fournisseurs permet généralement de gagner du temps. L'application précoce du DFM et sa validation numérique avant la découpe des matériaux réduisent le nombre d'itérations et minimisent le gaspillage de matériaux.
Le choix des matériaux doit trouver un équilibre entre coût, résistance, poids et résistance à la corrosion. Voici quelques options courantes :
Matériel | Coût | Force | Poids | résistance à la corrosion |
|---|---|---|---|---|
Aluminium 6061-T6 | rentable | rendement d'environ 40 ksi | Faible | Bon (après anodisation) |
Aluminium 5052 | Modéré | Modéré | Faible | formabilité supérieure |
Acier inoxydable 304 | Modéré à élevé | Haut | Plus haut | corrosion générale |
Acier inoxydable 316 | Haut | Haut | Plus haut | exposition marine/chimique |
Définissez clairement les exigences de l'application avant de sélectionner les matériaux. Une matrice de sélection des matériaux compare les candidats selon des critères pondérés. Cette approche structurée vous aide à prendre des décisions transparentes.
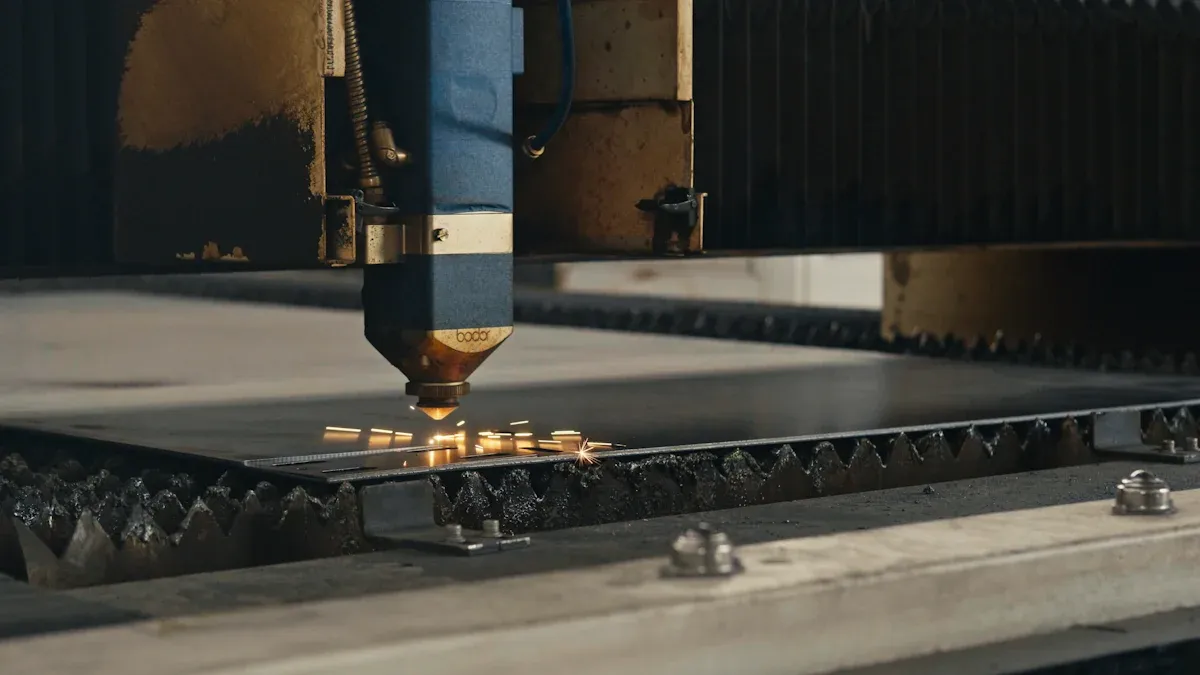
Une fois votre conception validée par l'analyse de faisabilité et la sélection des matériaux, la fabrication proprement dite commence. Le processus de fabrication de la tôlerie passe alors des modèles numériques aux opérations en atelier. La découpe, le pliage, le soudage et la finition requièrent chacun un équipement spécifique, des compétences particulières et des contrôles qualité rigoureux. Comprendre ces étapes vous permet d'anticiper les coûts, les délais et les contraintes de conception. HPS L'entreprise utilise des systèmes de découpe laser à fibre de pointe, des presses plieuses CNC et des stations de soudage robotisées pour exécuter chaque étape avec précision.
La découpe laser à fibre moderne offre une précision remarquable. La largeur de coupe varie d'environ 0,08 mm à 0,45 mm (0,003 po à 0,018 po), selon le type de matériau, son épaisseur, la puissance du laser et les paramètres de mise au point. Les tolérances dimensionnelles des pièces découpées au laser à fibre Bystronic atteignent ±0,125 mm à ±0,25 mm (±0,005 po à ±0,010 po). Ces valeurs varient en fonction de l'alliage, de l'épaisseur et de la géométrie de la pièce.
La découpe et le poinçonnage laser répondent à des besoins différents dans la fabrication de tôles. Les lasers excellent dans les contours complexes et irréguliers, les angles rentrants serrés, les détails fins, les pièces uniques et les petites séries, ainsi que dans le travail des matériaux réfléchissants ou épais (notamment avec les lasers à fibre). La découpe sans contact évite toute déformation de la pièce due à la force de poinçonnage. Le poinçonnage est idéal pour la réalisation en grande série de perçages répétitifs, de perçages ronds et profilés standard adaptés à l'outillage disponible, et de formes que le laser ne peut pas produire : persiennes, chanfreins, extrusions et creux. Le poinçonnage laisse un bord caractéristique avec un repli et une bande brunie côté entrée du poinçon, ainsi qu'une zone de rupture avec une bavure côté matrice.
Plusieurs facteurs influencent votre choix entre le poinçonnage sur tourelle et la découpe laser :
Facteur | Poinçonnage de tourelle | Découpe laser |
|---|---|---|
Type et épaisseur du matériau | Idéal pour les tôles fines (0,5 à 3 mm) comme l'acier doux et galvanisé ; moins efficace sur les matériaux plus épais | Efficace sur une large gamme de matériaux jusqu'à environ 10 mm d'épaisseur, y compris les métaux réfléchissants (avec des lasers à fibre) et les non-métaux ; plus performant pour les matériaux épais. |
Complexité des pièces | Difficile à réaliser pour les détails complexes ; dépend des formes d'outils disponibles | Découpe facilement et avec une grande précision des géométries complexes et détaillées. |
Volume de production | Plus efficace et plus rentable pour les modèles simples, répétitifs et à grand volume | Plus rapide pour les volumes faibles à moyens, notamment pour les pièces détaillées ou diversifiées |
Coûts de personnalisation et d'outillage | Nécessite des outils spécifiques pour chaque modèle, ce qui augmente les coûts d'outillage pour les conceptions uniques. | Aucun coût d'outillage ; offre une plus grande flexibilité de conception et des modifications faciles |
Qualité des bords et traitement secondaire | Un ébavurage ou un lissage peut être nécessaire selon le matériau et l'outil. | Permet généralement d'obtenir des bords plus nets, réduisant ou éliminant ainsi les travaux de finition. |
rapport coût-efficacité | Coût machine réduit ; coût d'exploitation d'environ 20 à 50 $/heure ; économique pour la production en série simple | Coûts initiaux et d'exploitation plus élevés (environ 50 à 120 $/heure) ; plus efficace pour les conceptions complexes et la préservation des matériaux |
La distinction pratique est claire : les lasers gèrent la géométrie et les détails tandis que le poinçonnage gère les motifs de perçage en volume et les éléments moulés.
Les presses plieuses à commande numérique transforment des ébauches planes en pièces tridimensionnelles. Les systèmes de commande numérique modernes garantissent aisément une tolérance d'angle de pliage de 1 degré, avec une précision de mesure atteignant 0,01 degré. Le retour élastique du matériau constitue le principal défi. Pour un pli à rayon standard, ce retour élastique varie de 20 à 30 % selon le matériau. Le cintrage par frappe, qui nécessite six fois plus de force que le cintrage à l'air, élimine totalement ce retour élastique.
La tolérance de pliage dépend du type de matériau, de la précision de la machine-outil et des exigences du projet. L'acier au carbone peut atteindre une tolérance de ±0,25 mm (0,010 pouce). L'acier inoxydable requiert des paramètres plus larges en raison de son retour élastique. Les propriétés du matériau, telles que la dureté, la ductilité et la limite d'élasticité, influent directement sur le comportement de la tôle sous pression. Les matériaux plus durs, comme l'acier inoxydable et l'acier au carbone, ont tendance à reprendre leur forme initiale après formage, ce qui exige un réglage précis de l'angle et de la force de pliage pour garantir la précision. HPS Les opérateurs de presses plieuses utilisent un système de mesure d'angle avancé pour compenser les variations de matériau en temps réel.
Le soudage permet d'assembler des pièces de tôle individuelles. La conception de l'assemblage influe directement sur la déformation, la résistance et la facilité de fabrication. Les recommandations de conception vous aident à minimiser la déformation due à la chaleur et à maximiser la résistance de l'assemblage.
Augmentez la rigidité grâce à la géométrie des joints. Les brides, les ourlets et les bords formés rigidifient les tôles minces et résistent mieux à la déformation que le soudage le long des bords libres.
Fractionnez les longs cordons de soudure en soudures plus courtes. Les soudures intermittentes réduisent l'apport de chaleur continu et permettent à la pièce de refroidir entre les passes, limitant ainsi le gauchissement du panneau.
Réalisez des soudures équilibrées sur toute la pièce. Un positionnement symétrique des soudures répartit uniformément la contraction thermique et empêche toute traction unidirectionnelle.
Conception de la séquence de soudage. Le regroupement symétrique des soudures et l'évitement des passes longues d'un seul côté favorisent un meilleur séquençage.
Acceptez de légères modifications géométriques pour plus de stabilité. Des brides plus larges, des nervures plus petites ou une géométrie de panneau modifiée augmentent la rigidité avec un impact fonctionnel minimal.
Gérez la zone affectée thermiquement (ZAT). Évitez de placer des éléments fortement sollicités ou d'importance esthétique à proximité des soudures. Renforcez localement la rigidité ou spécifiez une finition après soudage lorsque cela est inévitable.
Assurez-vous de l'accessibilité des soudures et du dégagement nécessaire pour les outils. Prévoyez un dégagement suffisant pour les torches TIG, les pistolets MIG et les électrodes de soudage par points. Optimisez la conception des joints en ajoutant des brides, en modifiant le sens de recouvrement ou en repositionnant les soudures plutôt que de forcer les soudures difficiles.
Équilibrer la résistance de l'assemblage et l'apport de chaleur. Vérifier la taille et la longueur de la soudure par rapport aux exigences structurelles afin d'éviter le sursoudage des tôles minces.
Envisagez d'autres méthodes d'assemblage. Les rivets, le clinchage et les adhésifs structuraux génèrent peu ou pas de chaleur. Ils sont à privilégier lorsque la maîtrise des déformations est primordiale. Les solutions hybrides, comme le soudage par points combiné à l'adhésif, peuvent améliorer à la fois les performances et la facilité de fabrication.
Les différents types d'assemblages se comportent différemment lors du soudage :
Type d'articulation | Comportement de distorsion | Force / Notes d'utilisation | Implication de la conception |
|---|---|---|---|
Genoux | La double épaisseur emprisonne la chaleur ; la déformation augmente avec les soudures continues | Bonne résistance au cisaillement ; tolère les erreurs d'ajustement. | Utiliser le soudage par points ou par cordons intermittents |
Bout | Sensible à l'ajustement ; les jeux augmentent l'apport de chaleur et la déformation | Finition cosmétique affleurante | Ajouter un support ou des brides pour faciliter la soudabilité |
Coin | Chaleur concentrée le long d'un bord de faible rigidité | Structurellement efficace pour les enceintes/cadres | Ajouter de petites brides ou utiliser des soudures intermittentes |
à bride | Déformation moindre qu'avec le soudage d'un bord libre | Surface de soudage stable et répétable | Préféré pour sa stabilité dimensionnelle en feuilles minces |
Des principes de conception pratiques guident votre approche du soudage :
Utilisez des soudures d'angle extérieur pour une pénétration supérieure, un meilleur remplissage et un aspect plus net. Les soudures en T offrent une excellente résistance au cisaillement pour les raidisseurs, les goussets et les cloisons. Les variantes d'angle intérieur et de cordon intérieur conviennent aux cas où les saillies de soudure sont interdites.
Concevez d'abord l'opération de pliage. Le soudage est une opération secondaire. Réalisez d'abord une modélisation 3D complète du pliage et vérifiez le dégagement de l'outil de pliage afin que les brides de soudage n'entravent pas la course de pliage.
Ne jamais dessiner de cordons de soudure d'angle, de cordons de cordon ou de découpes de soudure dans un logiciel de CAO. Le modèle doit refléter la géométrie réelle du pli non soudé, la compensation de soudure étant calculée par FAO.
Tenez compte des soudures non étanches. Le soudage laser assure la liaison et l'alignement structurels, mais pas l'étanchéité à l'eau ni aux gaz. Les jeux de dégagement des plis et les joints ouverts ne sont pas remplis automatiquement. Précisez l'utilisation d'un mastic ou un meulage manuel complet si l'étanchéité est requise.
Utilisez un système d'auto-alignement par languettes et rainures. Les languettes et rainures imbriquées, découpées au laser, assurent un alignement précis sans outillage, éliminant ainsi les erreurs d'assemblage cumulatives. La largeur des languettes doit être de 3 à 5 fois l'épaisseur de la tôle, avec un jeu unilatéral de 0,1 à 0,15 mm.
Ajouter des trous de positionnement découpés au laser (3,0 à 5,0 mm) sur les surfaces de référence non soudées pour les goujons, les goupilles élastiques ou les boulons de positionnement. Cela améliore la régularité des assemblages en grande série et fournit un point de référence pour le contrôle qualité.
La finition de surface protège vos pièces contre la corrosion et leur confère l'aspect souhaité. Différentes finitions offrent différents niveaux de résistance à la corrosion à des coûts différents.
Type de finition | Heures de brouillard salin (ASTM B117) | Fourchette de prix (par pied carré) |
|---|---|---|
revêtement en poudre | 500 à 1 000+ (les résines ultra-résistantes peuvent dépasser 2 000) | 0,75 $–2,50 $ |
Placage de zinc | 200–500 | 0,30 $–1,00 $ |
Anodisation (Type II) | Plus de 1 000 | 0,80 $–2,00 $ |
Anodisation (couche dure de type III) | Plus de 2 000 | 1,50 $–4,00 $ |
Placage zinc-nickel | 800–1 200 | 1,50 $–3,50 $ |
Nickelage chimique | 500 à 1 000+ | 2,00 $–5,00 $ |
Chromage (décoratif/dur) | Non spécifié | 3,00 $–10,00 $+ |
Chaque finition répond à des applications spécifiques :
Le revêtement en poudre est la solution la plus économique. Il est particulièrement adapté aux pièces extérieures, à la variété des couleurs et aux composants de grande taille. Son principal inconvénient : il n’est pas conducteur d’électricité.
Le zingage se situe dans la gamme de prix moyenne à basse. Il est particulièrement adapté à la protection anticorrosion économique et aux fixations. Son principal inconvénient : un choix de couleurs limité.
L'anodisation se situe dans la gamme de prix moyenne. Elle est particulièrement efficace pour améliorer la dureté et la résistance à l'usure de l'aluminium. Son principal inconvénient : elle ne convient qu'à l'aluminium et offre un choix limité de couleurs.
Le zingage-nickel représente l'option la plus coûteuse. Il est particulièrement adapté aux environnements difficiles et aux applications automobiles. Ses inconvénients : coût élevé et procédé complexe.
Le nickelage chimique se situe dans la fourchette de prix moyenne à élevée. Il est particulièrement adapté à l'obtention d'un revêtement uniforme sur des formes complexes. Son principal inconvénient : une conductivité relativement faible.
Votre choix dépendra de l'environnement opérationnel, du budget et des exigences fonctionnelles. HPS vous guide dans le choix de la finition afin de répondre aux besoins de performance tout en respectant les contraintes budgétaires.
L'inspection du premier article (FIH) valide la conformité de votre première pièce produite à toutes les exigences de conception. Le processus de fabrication de tôlerie intègre la FIH comme étape critique de contrôle qualité. Cette validation est structurée selon la norme AS9102. Vous réalisez des inventaires techniques détaillés et élaborez un plan d'inspection. Le formulaire 1 assure la traçabilité des numéros de pièce. Le formulaire 2 documente la traçabilité des matériaux et du processus. Après la fabrication de la pièce, vous mesurez chaque caractéristique critique à l'aide d'outils étalonnés. Des tests fonctionnels vérifient l'ajustement des pièces. Les résultats sont compilés dans le formulaire 3 de la norme AS9102. Des contrôles en cours de production sont effectués à chaque étape. Les opérateurs vérifient en continu les angles de pliage, la position des trous et l'état de surface. Cette approche permet de détecter les écarts avant qu'ils n'entraînent des retouches coûteuses.
Les écarts de tolérance courants en tôlerie comprennent :
La précision du positionnement des trous dépend de la capacité de découpe laser et de l'épaisseur du matériau.
L'écart de longueur de la bride est dû au retour élastique du matériau lors du pliage.
Des difficultés liées à l'angle de pliage surviennent avec les matériaux à forte élasticité, tels que l'acier inoxydable.
Les défauts de planéité affectent les grands panneaux minces après soudage ou formage.
La variation de la largeur de la fente influe sur l'ajustement de l'assemblage des composants.
Le choix des matériaux influe considérablement sur les tolérances réalisables. Les brides courtes nécessitent une fabrication complexe car elles ne bénéficient pas d'un support adéquat sur la presse plieuse. L'accumulation des tolérances sur plusieurs plis rend difficile le respect des dimensions finales, notamment pour les matériaux minces et flexibles.
L'assouplissement des tolérances là où une haute précision n'est pas nécessaire peut engendrer des économies substantielles sans compromettre la fonctionnalité. Passer d'une tolérance de ±0,05 mm à ±0,5 mm sur les dimensions non critiques simplifie les processus de production et réduit les rebuts.
Ce processus débute par l'identification des éléments d'assemblage critiques. Rassemblez les données dimensionnelles issues des plans et des modèles CAO. Choisissez votre méthode d'analyse : analyse du pire cas ou analyse statistique. Établissez la chaîne de tolérances reliant toutes les caractéristiques clés. Optimisez la conception en assouplissant d'abord les tolérances non critiques. Cette approche par étapes permet de concentrer les ressources de fabrication uniquement là où la précision est requise.
Les méthodes d'assemblage des composants en tôle varient en termes de résistance, de rapidité et de coût :
Méthode | Idéal pour | Force | Coût relatif |
|---|---|---|---|
Soudage par points | grand volume de calibre mince | Haut | Faible |
Soudage MIG/TIG | Assemblages soudés structuraux | Très élevé | Moyen |
Riveter | Joints permanents sans chaleur | Moyen | Faible à moyen |
Conclure | Joints légers sans quincaillerie | Moyen | Faible |
Collage adhésif | surfaces cosmétiques en matériaux mixtes | Moyen | Moyen |
L'épaisseur de la finition influe sur l'ajustement de l'assemblage. Les revêtements modifient le diamètre des trous et les dimensions des fentes. Une conception parfaitement adaptée au métal brut peut présenter des interférences après revêtement. Les tests fonctionnels valident le bon fonctionnement de l'assemblage conformément aux spécifications. Vous vérifiez l'ajustement et les performances dans les conditions prévues. HPS Elle gère l'ensemble de ce processus sous un même toit, garantissant ainsi la qualité à chaque étape.
Le processus de fabrication de tôlerie est une séquence d'étapes interdépendantes. La conception CAO définit la pièce, la fabrication lui donne sa forme, et l'inspection et l'assemblage la vérifient. Une collaboration précoce en matière de conception pour la fabrication (DFM), des tolérances maîtrisées et des contrôles qualité rigoureux permettent d'éviter les reprises coûteuses et les retards. HPS Nous proposons une fabrication intégrée (conception, découpe et formage de précision, soudage, finition et assemblage) sous un même toit, ce qui réduit les délais et les erreurs de transfert. Contactez-nous. HPS pour transformer vos fichiers CAO en assemblages fiables et prêts pour la production.
On peut s'attendre à une tolérance de ±0,125 mm à ±0,25 mm sur les pièces découpées au laser. Le pliage sur presse plieuse garantit généralement une tolérance de ±1 degré. HPS Adapte les tolérances à vos exigences fonctionnelles.
Le délai de livraison dépend de la complexité, du volume et des finitions. Les prototypes sont expédiés en quelques jours. La production en série prend plusieurs semaines. HPS fournit des échéanciers lors de votre examen DFM.
Oui. HPS Nous vous accompagnons de la conception de prototypes uniques à la production en grande série. Vous bénéficiez d'une qualité constante et d'un interlocuteur unique à chaque étape.
 Obtenez un devis dès maintenant


 IPv6 RÉSEAU PRIS EN CHARGE
Laissez un message
Numériser vers Wechat :
Numériser vers WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska