Pourquoi le contrôle qualité est important dans la fabrication de tôles de précision
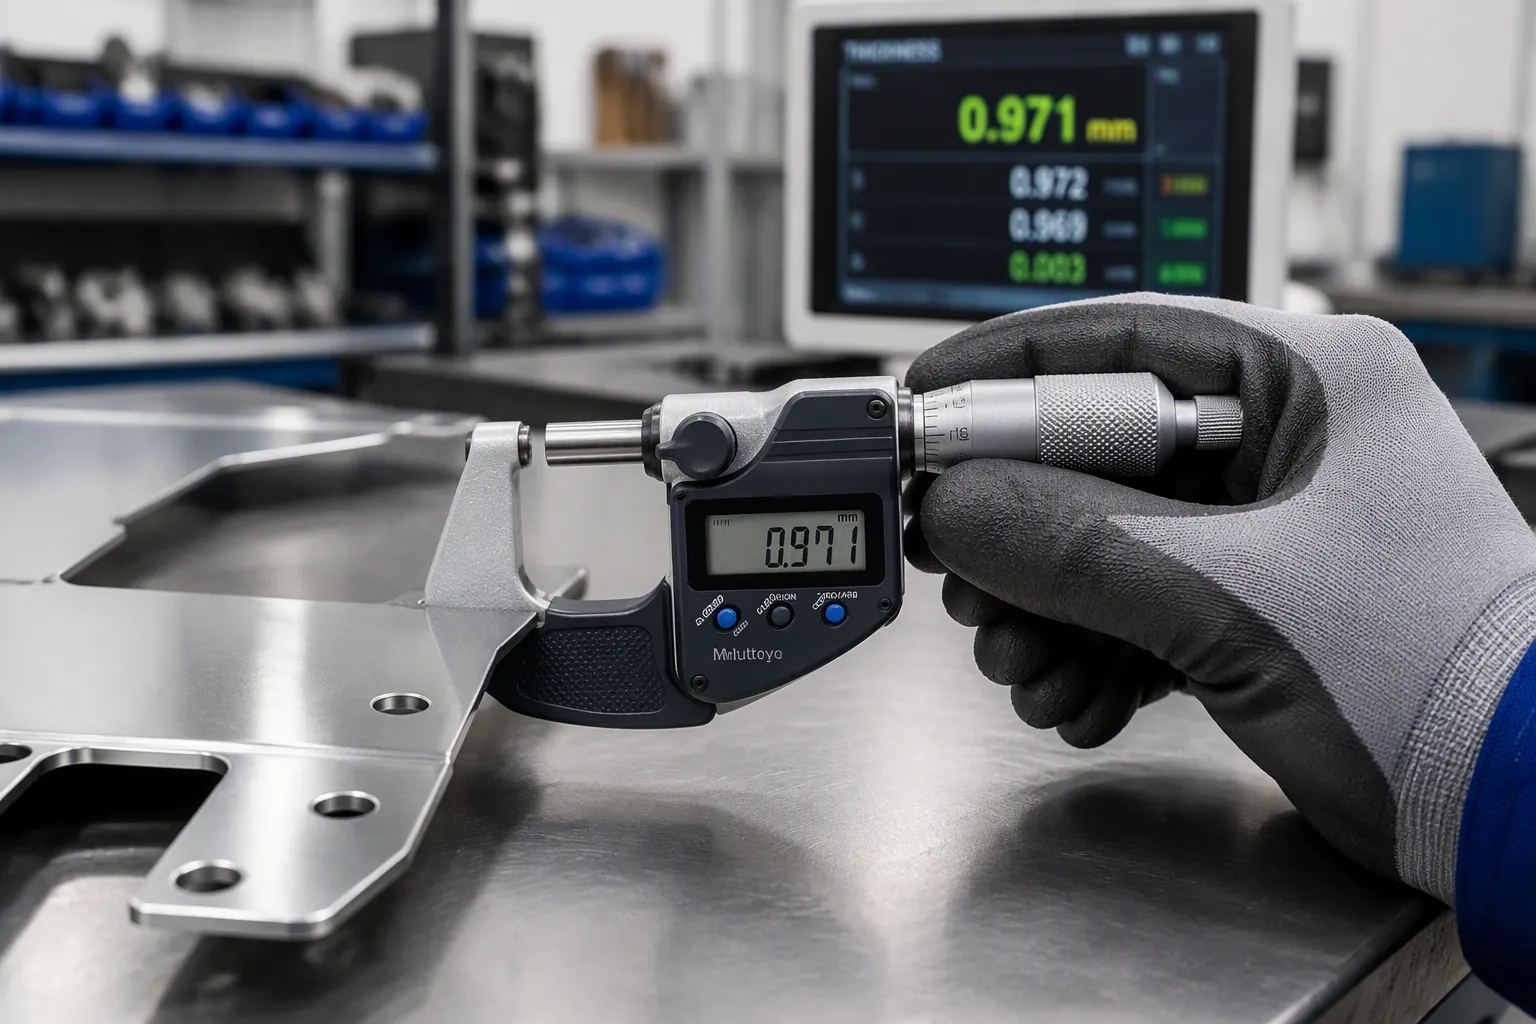
Le contrôle qualité détermine si les pièces de tôlerie de précision fonctionnent en toute sécurité dans des applications critiques. Même des écarts de tolérance minimes peuvent entraîner des défaillances catastrophiques dans les composants aérospatiaux, médicaux ou automobiles. Un contrôle qualité rigoureux des tôles protège Vous protège des rappels de produits coûteux, des réclamations en responsabilité civile et des atteintes à votre réputation. Cela réduit également le gaspillage à long terme, les retouches et les retards de production. En partenariat avec des leaders du secteur comme HPS garantit des processus rigoureux qui dépassent les normes de l'industrie.
Le contrôle qualité permet d'éviter les défaillances coûteuses des pièces critiques. Il génère des économies en réduisant les retouches et les rappels de produits.
Un contrôle qualité rigoureux permet de bâtir la confiance des clients et de répondre aux normes industrielles importantes telles que l'ISO 9001.
Choisissez un fabricant possédant les certifications appropriées, les outils d'inspection nécessaires et un système de qualité éprouvé pour obtenir des résultats fiables.
Un contrôle qualité insuffisant engendre des répercussions néfastes sur vos produits, vos profits et votre réputation. Comprendre ces conséquences vous permet d'apprécier l'importance d'un contrôle qualité rigoureux pour la protection de votre entreprise dans le domaine de la tôle.
Un contrôle qualité insuffisant permet l'introduction de pièces défectueuses dans des applications critiques. Un support ou un boîtier endommagé peut céder sous la charge. Dans le secteur aérospatial ou médical, une telle défaillance met des vies en danger. Vous ne pouvez pas vous permettre de prendre ce risque.
De petits écarts de tolérance s'accumulent sur plusieurs éléments. Votre assemblage présente alors des défaillances, même si chaque pièce répond à ses spécifications individuelles. Voici quelques problèmes courants :
Type de fonctionnalité | Tolérance typique (±) | Problème d'assemblage |
|---|---|---|
Entre trous (même surface) | 0,005 po. | Désalignement des schémas de boulonnage |
Plier jusqu'au trou / plier jusqu'au bord | 0,015–0,030 po. | Espaces ou liaisons au niveau des coudes |
angle de pliage | ±1° par coude | Erreur angulaire cumulée |
Assemblage soudé (après soudage) | 0,030 pouce ou plus | déformation et gauchissement dus à la chaleur |
Planéité (plus de 12 pouces) | ±0,030 po. | Surfaces de contact inégales |
Les retouches consomment vos ressources. Les ateliers sans système de contrôle qualité automatisé consacrent 15 à 25 % de leur temps de production aux retouches, soit l'équivalent d'une journée de travail complète. Le gaspillage de matières premières aggrave ces pertes. Une entreprise de taille moyenne dont les coûts de matières premières s'élèvent à 4 millions de dollars et dont le taux de retouches est de 10 % gaspille 400 000 dollars par an. En réduisant les retouches à 1 %, ce gaspillage est ramené à 40 000 dollars. Les économies annuelles totales dépassent souvent 500 000 dollars.
Les rappels de produits et les défaillances sur le terrain détruisent la confiance des clients. Ils se souviennent des retards, des défauts et des incidents de sécurité. Reconstruire cette confiance prend des années. HPS comprend cette réalité et intègre la qualité à chaque étape de la production.
Le contrôle qualité ne se contente pas de prévenir les problèmes. Il contribue activement à améliorer l'efficacité de votre entreprise, à renforcer vos relations clients et à assurer une croissance durable. Vous obtenez un avantage concurrentiel lorsque chaque pièce répond aux spécifications dès la première fois. HPS démontre ce principe par des processus rigoureux et des résultats mesurables.
La constance est ce qui distingue les fabricants professionnels des fabricants moyens. Vos clients exigent des pièces identiques, que vous en produisiez dix ou dix mille. Les systèmes de contrôle qualité permettent d'atteindre cet objectif grâce à des instructions de travail standardisées et une surveillance en temps réel.
Le rendement au premier passage (FPY) mesure le pourcentage de produits conformes dès le premier contrôle. Un FPY élevé réduit les retouches et les rebuts, ce qui diminue les coûts et améliore la satisfaction client. Le taux de défauts indique le pourcentage de produits non conformes aux normes. Un taux de défauts plus faible améliore directement la fiabilité des produits et réduit les frais de garantie. Un contrôle qualité proactif garantit qu'un plus grand nombre de produits sont conformes aux normes, ce qui se traduit par une satisfaction client accrue et une réduction des coûts liés aux retouches et aux rebuts.
Vous pouvez améliorer le rendement de première passe grâce à plusieurs méthodes éprouvées. Standardisez les instructions de travail afin que chaque opérateur suive la même procédure. Mettez en œuvre le Poka-Yoke (ou système anti-erreur) pour prévenir les défauts avant qu'ils ne surviennent. Utilisez le contrôle statistique des processus (SPC) pour surveiller les variations de processus. Effectuez une analyse des causes profondes à l'aide d'outils tels que la méthode des 5 pourquoi et le diagramme d'Ishikawa. Renforcez la formation et le développement des compétences des opérateurs. Réalisez une maintenance préventive pour minimiser les variations de processus. Suivez les indicateurs clés de qualité grâce à des tableaux de bord en temps réel.
Méthode de contrôle de la qualité | Comment cela améliore le rendement de première passe dans la production de tôles |
|---|---|
Collecte de données et alertes en temps réel | Ce système notifie automatiquement les membres de l'équipe des problèmes de qualité dès leur apparition, permettant une résolution immédiate et évitant la production d'autres pièces défectueuses. |
Optimisation des processus | L'analyse des processus existants et la visualisation des données de production permettent d'identifier les goulots d'étranglement et de développer des processus plus efficaces qui améliorent la qualité. |
Formation et habilitation des opérateurs | Fournir aux opérateurs des données de production précises, des instructions détaillées et une visibilité en temps réel sur les performances leur permet de s'approprier la qualité. |
assurance qualité des fournisseurs | S'assurer que les matériaux achetés répondent aux normes de qualité dès leur arrivée permet d'éviter que des matériaux de mauvaise qualité ne causent des défauts. |
Surveillance des équipements (usure des outils, outils cassés) | Le suivi des performances des outils permet de prévenir les problèmes de qualité ou d'en minimiser l'impact en évitant la mise au rebut des pièces. |
Détrompage (Poka-Yoke) | Les techniques de prévention des erreurs permettent d'éviter les défauts avant qu'ils ne surviennent, augmentant ainsi directement le rendement dès la première passe. |
Contrôle statistique des processus (CSP) | Le suivi des variations de processus grâce au SPC permet de maintenir une qualité constante et de réduire les défauts. |
Analyse des causes profondes (5 Pourquoi, diagramme d'Ishikawa) | L’identification et le traitement des causes sous-jacentes des défauts permettent d’éviter leur récurrence et d’améliorer le rendement dès la première passe. |
Maintenance préventive | La réduction des variations de processus grâce à une maintenance régulière améliore la fiabilité des équipements et la constance de la qualité. |
La capabilité du processus (Cpk) fournit une mesure statistique de la constance des procédés dans les tolérances. Les procédés capables avec un Cpk de 1,33 ou plus garantissent la conformité des produits aux spécifications, réduisant ainsi la variabilité et les défauts. Le taux de réussite du premier coup (RFT) mesure le rendement global de toutes les étapes du processus. Un RFT élevé témoigne d'une excellente maîtrise du processus et d'une réduction des gaspillages.
Le gaspillage grève vos profits. Chaque pièce mise au rebut représente une perte de matériaux, de main-d'œuvre et de temps machine. Chaque composant retravaillé engendre des coûts supplémentaires sans valeur ajoutée. Un contrôle qualité rigoureux des tôles permet d'éliminer ces dépenses cachées.
Le taux de rebut mesure le pourcentage de matériaux définitivement mis au rebut. Sa réduction permet d'économiser des matériaux, de la main-d'œuvre et du temps machine, ce qui améliore directement la rentabilité. Le taux de retouche contrôle les produits nécessitant des retouches. Sa réduction diminue le recours à la main-d'œuvre et aux machines, ce qui augmente le rendement et les marges. Le TRS (Taux de Rendement Synthétique) – composante Qualité – mesure la dimension qualité de l'efficacité globale des équipements. Un score élevé, de 99,9 % ou plus, indique un minimum de gaspillage interne et une production efficace.
Le coût de la non-qualité (COPQ) représente le total financier de tous les coûts liés aux défaillances de qualité. Ce chiffre varie généralement de 5 % à 30 % du chiffre d'affaires. La réduction du COPQ est un levier majeur de rentabilité. Le taux de qualité des fournisseurs est un indicateur avancé qui mesure la qualité des matières premières entrantes. Une bonne qualité des fournisseurs prévient les défauts en aval, ce qui réduit les retouches et les retards. Le taux de réclamations clients est un indicateur retardé de la performance sur le terrain. Un faible taux de réclamations reflète une forte satisfaction client et une bonne réputation de la marque.
Réduire systématiquement le gaspillage vous apporte des avantages cumulatifs. Les économies de matières premières se répercutent directement sur vos résultats. Le temps de travail est consacré à la production productive plutôt qu'aux retouches. La capacité des machines est libérée pour de nouvelles commandes. Ces améliorations se multiplient à chaque cycle de production.
Les normes industrielles garantissent une qualité constante. Elles protègent vos clients, votre entreprise et les utilisateurs finaux de vos produits. Pour les fabricants sérieux, le respect de ces normes est indispensable.
La norme ISO 9001 définit les exigences relatives aux systèmes de management de la qualité dans tous les secteurs d'activité. La norme AS9100 ajoute des exigences spécifiques au secteur aérospatial en matière de sécurité, de traçabilité et de gestion des risques. Ces certifications ouvrent l'accès à de nouveaux marchés et témoignent de votre engagement envers l'excellence.
La non-conformité entraîne de graves conséquences. Les rejets de livraison perturbent les approvisionnements et le chiffre d'affaires. Les échecs lors des audits de conformité peuvent se répercuter sur les audits des équipementiers ou des organismes de réglementation de vos clients. Des retards de plusieurs semaines peuvent survenir lorsque des problèmes de certification interrompent la production. Les acheteurs du secteur aérospatial ne peuvent pas expédier d'assemblages finis si les pièces proviennent d'un atelier non certifié AS9100. Après la perte de la certification, les clients peuvent suspendre les nouvelles commandes, lancer des audits qualité ou transférer leurs programmes vers des fournisseurs de secours.
Conséquences du non-respect des règles | Impact sur Fabrication de tôlerie |
|---|---|
Expéditions refusées | Le client peut refuser certaines pièces ou certains assemblages, ce qui perturbe la livraison et les revenus. |
échecs des audits de conformité | Un acheteur qui s'approvisionne auprès d'un fournisseur non conforme risque d'échouer à son propre audit OEM ou réglementaire. |
Retards de projet | Des retards de plusieurs semaines peuvent survenir lorsque des problèmes de certification interrompent la production ou la livraison. |
Incapacité à expédier les assemblages finis | Les acheteurs du secteur aérospatial, par exemple, ne peuvent pas expédier d'assemblages finis si les pièces proviennent d'un atelier non conforme à la norme AS9100. |
Actions du client suite à la perte de certification | Les acheteurs peuvent geler les nouvelles commandes, lancer un audit qualité ou transférer le programme vers un fournisseur de secours. |
Surveillance accrue ou transition de programme | Si la perte de certification est temporaire, le programme peut se poursuivre avec une surveillance renforcée ; si elle est structurelle, le programme peut être transféré à un autre fournisseur. |
Le contrôle qualité contribue directement à l'obtention et au maintien des certifications. La gestion de la qualité des fournisseurs étend le contrôle à vos fournisseurs et garantit la traçabilité des matériaux jusqu'à leur origine. L'amélioration des processus adopte les meilleures pratiques sectorielles réglementées et applique un suivi continu pour identifier les opportunités d'amélioration. La gestion des non-conformités garantit la conformité des processus de fabrication aux réglementations applicables et permet une identification rapide des points de non-conformité. Les actions correctives et préventives (CAPA) accélèrent la mise en œuvre après les évaluations des risques et fournissent des méthodologies pour identifier les causes profondes. Une prise de décision éclairée exige une documentation complète et l'enregistrement des données critiques.
La certification AS9100 suit un processus structuré. Un audit préliminaire vérifie la conformité de la documentation du système de management aux exigences. Un examen documentaire évalue la résolution des non-conformités relevées lors de l'audit préliminaire. L'audit de certification évalue l'efficacité du système en deux étapes. La première étape vérifie le SMQ afin de clarifier les conditions de certification et d'évaluer sa maturité. La seconde étape, qui doit être réalisée dans les six mois suivant la première, porte sur la mise en œuvre, l'efficacité et la conformité. La délivrance du certificat intervient une fois tous les critères remplis. Des audits de surveillance annuels permettent d'optimiser en continu les processus. La recertification, tous les trois ans, garantit l'amélioration continue et met en évidence la qualité du service.
Les normes aérospatiales offrent des avantages concrets. Des procédures documentées pour les actions correctives permettent de réduire le taux de défauts. La diminution du nombre de produits non conformes entraîne une réduction des retouches et des rejets, ainsi qu'une baisse des coûts de production. Une documentation structurée facilite l'apprentissage des nouveaux employés en éliminant les approximations. Les entreprises certifiées aux normes aérospatiales accèdent à de nouveaux marchés et constatent une satisfaction client accrue. Ces normes contribuent à la coopération au sein du secteur grâce au partage des meilleures pratiques. Les entreprises certifiées témoignent de leur engagement à fournir des produits et services de qualité.
La satisfaction client est essentielle pour fidéliser la clientèle et obtenir des recommandations. Votre réputation repose sur la livraison systématique de pièces conformes aux spécifications. Le contrôle qualité vous permet d'y parvenir.
Les clients se souviennent des délais non respectés et des livraisons défectueuses. Ils se souviennent aussi des fournisseurs qui font preuve d'une excellence constante. Un historique de qualité irréprochable instaure la confiance, gage de partenariats durables. Vous devenez ainsi le fournisseur de référence pour leurs projets stratégiques.
Les indicateurs de qualité permettent de déceler les premiers signes d'alerte avant que les problèmes n'affectent vos clients. Le suivi des taux de défauts et de réclamations vous aide à résoudre les problèmes de manière proactive. Cette approche évite que de petits problèmes ne se transforment en incidents majeurs. Vos clients apprécient cette attention portée à vos clients.
HPS L'entreprise est convaincue que la satisfaction client repose avant tout sur la qualité de ses processus internes. Elle investit dans des systèmes de qualité rigoureux qui permettent de détecter les problèmes avant l'expédition. Cet engagement préserve la relation client et bâtit des partenariats durables.
La fidélisation découle naturellement d'une qualité constante. Les clients restent fidèles aux fournisseurs en qui ils ont confiance. Ils augmentent leurs commandes lorsque les performances sont toujours au rendez-vous. Ils recommandent leurs services lorsque leur expérience dépasse leurs attentes. Le contrôle qualité est à l'origine de ce cercle vertueux.
Vous comprenez désormais pourquoi le contrôle qualité est essentiel et comment il contribue à la réussite. L'étape suivante consiste à mettre en place un système garantissant des résultats constants. Sa mise en œuvre requiert des normes appropriées, des méthodes de vérification rigoureuses, des contrôles des matériaux précis et des partenariats solides. HPS démontre comment ces éléments interagissent en pratique.
Les normes industrielles offrent un cadre éprouvé pour la gestion de la qualité. Elles définissent les exigences, établissent les meilleures pratiques et instaurent une culture de responsabilité. L'obtention d'une certification renforce votre crédibilité.
La norme ISO 9001 constitue le fondement des systèmes de management de la qualité dans tous les secteurs d'activité. Elle exige des processus documentés pour chaque étape de la production. Cette documentation permet d'identifier rapidement les problèmes avant qu'ils ne s'aggravent. L'ISO 9001 impose une prise de décision fondée sur des preuves. Les décisions relatives à la qualité doivent s'appuyer sur des données de mesure, des analyses statistiques et des preuves documentées, et non sur des suppositions. Vous utilisez les données des machines à mesurer tridimensionnelles pour vérifier les dimensions. Vous suivez les taux de rendement du premier passage pour identifier les zones problématiques. Vous analysez les tendances des non-conformités afin de prioriser les projets d'amélioration.
L'impact de la certification ISO 9001 se traduit par des résultats concrets. Les procédures standardisées réduisent les erreurs de production de 25 %. Le taux de défauts diminue de 30 %, ce qui réduit les cycles de retouche et les coûts. La fidélisation de la clientèle augmente de 45 % dès la première année de certification.
Zone d'amélioration | Impact mesuré après la mise en œuvre de la norme ISO 9001 |
|---|---|
Procédures normalisées | Réduction de 25 % des erreurs de production |
Taux de défauts | Réduction de 30 % des taux de défauts, ce qui diminue les cycles de retouche et abaisse les coûts. |
Satisfaction client | Augmentation de 45 % de la fidélisation client dès la première année de certification |
La norme ISO 9001 met également l'accent sur l'analyse des causes profondes et les actions préventives. Ces pratiques permettent de réduire systématiquement la variabilité et d'améliorer la capabilité des processus. Le contrôle statistique des processus, grâce à une surveillance de la qualité en temps réel, permet d'identifier proactivement les dérives avant que les pièces ne soient hors tolérance. Une intervention précoce permet ainsi de prévenir les rebuts et les retouches.
La norme AS9100 ajoute des exigences spécifiques au secteur aérospatial en matière de sécurité, de traçabilité et de gestion des risques. Cette certification ouvre les portes des marchés aérospatiaux et témoigne de votre engagement envers l'excellence. Le processus de certification suit une démarche structurée. Un audit préliminaire vérifie la conformité de la documentation du système de management aux exigences. Un examen documentaire évalue la mise en œuvre des non-conformités relevées lors de l'audit préliminaire. L'audit de certification évalue l'efficacité du système en deux étapes. La première étape vérifie le système de management de la qualité afin de clarifier les conditions de certification et d'évaluer sa maturité. La seconde étape porte sur la mise en œuvre, l'efficacité et la conformité. La seconde étape doit être réalisée dans les six mois suivant la première. La délivrance du certificat intervient une fois tous les critères remplis. Des audits de surveillance annuels vous aident à optimiser en continu vos processus. La recertification, tous les trois ans, garantit une amélioration continue.
Les normes aérospatiales offrent des avantages concrets. Des procédures documentées pour les actions correctives permettent de réduire le taux de défauts. La diminution du nombre de produits non conformes entraîne une réduction des retouches et des rejets. Les coûts de production diminuent. Une documentation structurée facilite l'apprentissage des nouveaux employés en éliminant les approximations. Les entreprises certifiées aux normes aérospatiales accèdent à de nouveaux marchés. Elles constatent une satisfaction client accrue.
L'ingénierie de précision commence par une configuration et une vérification rigoureuses. Il est impératif de s'assurer que l'outillage, les dispositifs de fixation et les programmes correspondent au plan de production avant toute fabrication de pièces. Cette rigueur permet d'éviter des erreurs coûteuses et garantit une production constante.
Les premières étapes de la mise en œuvre du contrôle qualité suivent une séquence logique. Premièrement, vérifier la configuration en s'assurant que l'outillage, les dispositifs de fixation et le programme correspondent au plan de production. Deuxièmement, réaliser l'usinage de la première pièce en suivant toutes les opérations. Troisièmement, effectuer un contrôle dimensionnel par machine à mesurer tridimensionnelle (MMT) afin de mesurer chaque dimension spécifiée par rapport au dessin ou au modèle 3D. Quatrièmement, documenter toutes les mesures dans un rapport d'inspection du premier article (FAIR) et signaler les éléments hors tolérance. Cinquièmement, soumettre le FAIR à l'approbation du client avant le lancement de la production en série.
Il est également nécessaire de mettre en place un système de management de la qualité conforme à la norme ISO 9001 avant le début de la production. Ce système garantit la traçabilité, la standardisation et l'amélioration continue. Procédez à une analyse de faisabilité (DML) afin d'identifier les défauts potentiels de la conception. Vérifiez notamment les tolérances serrées, les dégagements de pliage et le positionnement des trous. Effectuez un contrôle qualité à réception pour contrôler la nuance, l'épaisseur et l'état de surface des matériaux à l'aide de micromètres et des certifications des fournisseurs.
Les machines à mesurer tridimensionnelles (MMT) transforment la vérification des tolérances, passant d'une estimation manuelle à une mesure précise. Ces systèmes offrent une précision inégalée par les méthodes manuelles. Différents types de MMT sont adaptés à différentes applications.
Taper | Conception | Idéal pour | Précision typique |
|---|---|---|---|
Pont CMM | Pont mobile au-dessus d'une table fixe en granit | Pièces de précision de petite à moyenne taille (le type le plus courant) | ±1,0 – 3,0 μm |
Machine à mesurer tridimensionnelle à portique | Pont soutenu par deux pieds surélevés, la pièce à usiner reste fixe | Grandes pièces (panneaux de carrosserie automobile, assemblages soudés > 1 m) | ±3,0 – 10,0 μm |
Machine à mesurer tridimensionnelle à cantilever | Le bras de la sonde s'étend d'un seul côté, ouvert sur trois côtés. | Pièces longues et étroites ; accès facile pour l’opérateur | ±3,0 – 8,0 μm |
CMM à bras horizontal | Bras de sonde horizontal, souvent à double bras pour une mesure simultanée | Grandes pièces de tôlerie, carrosserie automobile en blanc | ±5,0 – 15,0 μm |
MMT portable | Bras articulé ou tracker laser, sans table fixe | Inspection sur site, grands ensembles qui ne peuvent pas être déplacés | ±10,0 – 50,0 μm |
Le processus de mesure par machine à mesurer tridimensionnelle (MMT) comprend cinq étapes. La préparation et l'alignement consistent à fixer la pièce sur la table en granit et à établir un système de coordonnées en touchant des surfaces de référence connues. La qualification du palpeur consiste à calibrer le stylet du palpeur à l'aide d'une sphère de référence de précision de diamètre connu. L'exécution du programme suit un programme de mesure pré-écrit pour effectuer des mesures sur des points spécifiques de la pièce. Le calcul des données ajuste les caractéristiques géométriques aux points mesurés. La génération du rapport compare chaque caractéristique mesurée à sa dimension nominale et à sa tolérance.
La couche logicielle transforme les coordonnées brutes en données d'ingénierie. Le contrôle de mouvement et l'acquisition de données synchronisent le déplacement des axes avec le déclenchement du palpeur. L'alignement CAO et l'évaluation GD&T comparent les données mesurées aux valeurs nominales CAO et appliquent les structures de référence conformément au dessin. La génération de rapports et la traçabilité produisent des rapports d'inspection, des exportations de données compatibles SPC et la documentation de conformité. Les capacités du logiciel limitent souvent les éléments qu'une machine à mesurer tridimensionnelle (MMT) peut évaluer. L'évaluation GD&T avancée, l'analyse de formes libres et les routines d'inspection automatisées dépendent autant de la configuration du logiciel que de la mécanique de la machine.
Les machines à mesurer tridimensionnelles (MMT) vérifient différents types de tolérances. Les tolérances de position déterminent le centre des trous, le plan médian des rainures et l'axe des broches par rapport au repère de référence spécifié. Les tolérances d'orientation calculent la perpendicularité, le parallélisme et l'angularité à partir de l'orientation mesurée d'une surface ou d'un axe par rapport à un repère de référence. Les tolérances de forme décrivent la forme d'un élément indépendamment des repères de référence. Le faux-rond et la concentricité déterminent l'axe d'un cylindre de référence et mesurent l'écart des éléments associés par rapport à cet axe.
Il est impératif de maîtriser les sources d'erreur pour garantir la précision de la machine à mesurer tridimensionnelle (MMT). Une variation de température de ±1 °C induit une erreur de ±2 à 5 µm sur des éléments en aluminium de 100 mm. Les vibrations du sol engendrent une faible répétabilité des mesures par balayage. Un mauvais étalonnage du palpeur introduit un biais dimensionnel systématique. Un montage inadéquat provoque une dispersion aléatoire des mesures répétées. Un défaut d'alignement du référentiel propage l'erreur globale à tous les éléments.
La fabrication de dispositifs médicaux exige des tolérances très strictes. Les découpes, les bords et les trous découpés au laser requièrent généralement une tolérance de ±0,13 mm à 0,25 mm. Les dimensions des pièces formées et les longueurs des brides requièrent une tolérance de ±0,25 mm à 0,76 mm. Les angles de pliage requièrent une tolérance d'environ ±1°. Les dimensions transversales des plis, les assemblages soudés et la planéité des grands panneaux minces requièrent des tolérances spécifiques à chaque projet.
L'application de tolérances strictes à chaque dimension peut accroître inutilement la complexité et le coût de fabrication. Identifiez les dimensions véritablement critiques pour l'ajustement et le fonctionnement, et utilisez des tolérances de tôlerie réalistes pour le reste.
La qualité des matériaux détermine les performances finales des pièces. Il est impératif de vérifier que les matériaux entrants répondent aux spécifications avant le début de la production. Les tests et la traçabilité protègent vos clients et votre entreprise.
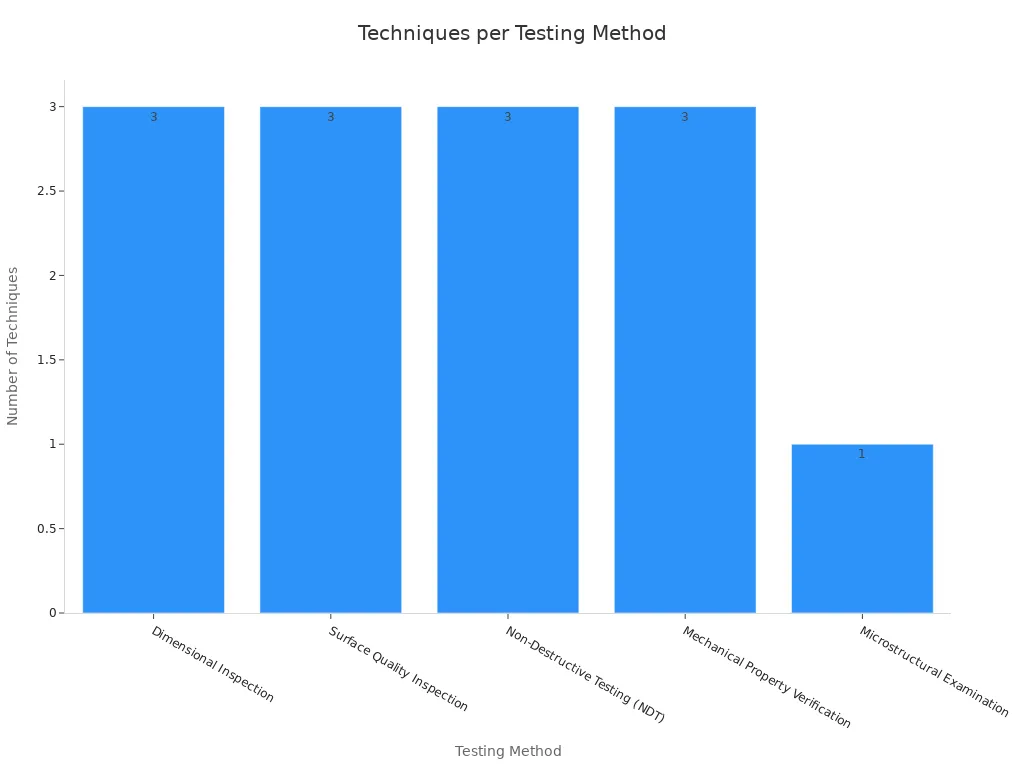
Plusieurs méthodes d'essai garantissent la qualité des tôles. Le contrôle dimensionnel vérifie l'épaisseur, la planéité, la largeur, la longueur et la position des trous par rapport aux plans et tolérances techniques. Les machines à mesurer tridimensionnelles, la profilométrie optique et le balayage laser contribuent à ce contrôle. L'inspection de la qualité de surface détecte les rayures, piqûres, marques de laminage, calamine et irrégularités de revêtement. L'inspection visuelle, les profilomètres et le contrôle par ressuage permettent d'évaluer la surface. Les essais non destructifs contrôlent l'intégrité interne et de surface sans endommager le matériau. Les essais par ultrasons, par courants de Foucault et par magnétoscopie sont utilisés à cette fin. La vérification des propriétés mécaniques confirme que la tôle répond aux exigences des normes applicables. Les essais de traction, de dureté et de pliage vérifient ces propriétés. L'examen microstructural révèle la structure granulaire, la distribution des phases, la teneur en inclusions et les caractéristiques de la couche de revêtement, invisibles lors de l'inspection de surface.
Dans l'industrie automobile, les normes de qualité de surface de classe A, très strictes, exigent l'absence de défauts visibles sur les panneaux de carrosserie exposés. L'inspection de la qualité de surface et le contrôle dimensionnel revêtent alors une importance capitale.
La traçabilité des matériaux réduit l'impact des rappels de produits. L'identification rapide de la source du matériau défectueux et de toutes ses utilisations permet un isolement ciblé plutôt qu'un rappel général. Une définition précise des lots évite les rappels inutiles en permettant un isolement précis des matériaux concernés. Des tests de traçabilité, tant ascendante que descendante, garantissent que le système peut identifier tous les produits et matières premières affectés.
État d'enregistrement | Impact sur le rappel |
|---|---|
Complet | Les lots concernés peuvent être isolés ; le confinement fait suite à une exposition documentée. |
Partiel | Des hypothèses sont nécessaires ; un confinement plus étendu pourrait s'avérer nécessaire. |
Manquant | Portée étendue du rejet ou du rappel en raison de l'impossibilité de concilier l'historique. |
HPS Cela démontre comment un engagement envers le contrôle de la qualité protège les produits, les profits et les employés. L'entreprise a mis en place un système complet qui détecte les défauts avant l'expédition.
HPS L'entreprise dispose d'une équipe de contrôle qualité sur site composée de 11 inspecteurs qui effectuent des vérifications approfondies à chaque étape de la production. Ces inspecteurs interviennent sur 10 étapes de contrôle qualité à l'aide de 6 types d'équipements de test. Ces équipements comprennent un dynamomètre, un duromètre, un testeur de friction, un appareil de mesure d'épaisseur de revêtement par rayons X, une machine d'essai de traction et un scanner 3D. L'ensemble de ces équipements permet une vérification complète de la précision dimensionnelle, des propriétés des matériaux et de la qualité de surface.
HPS a obtenu la certification Intertek Verified (certificat n° 474194629_P+T), délivrée par Intertek et valable du 31 juillet 2025 au 30 juillet 2026. Le fournisseur a également été vérifié sur place par le personnel d'Alibaba.com et par un organisme de vérification tiers indépendant, et le rapport de vérification a été émis par Intertek. HPS est décrite comme un fabricant de produits de fabrication et de tôlerie certifié IATF 16949.
Nous disposons d'une équipe de contrôle qualité sur site composée de 11 inspecteurs qui effectuent des vérifications approfondies à chaque étape de la production. Bien que nous ne possédions pas de certifications spécifiques, nos 22 années d'expérience à l'export et nos contrôles sur site garantissent des normes élevées.
Cette combinaison de certifications, d'équipements et de personnel expérimenté permet HPS Afin de garantir une qualité constante pour chaque production, l'entreprise applique une approche de contrôle qualité des tôles qui témoigne d'une culture d'amélioration continue et d'une forte orientation client.
Le choix de votre partenaire de fabrication détermine la qualité de vos produits et la réussite de votre entreprise. Il est essentiel d'évaluer soigneusement les partenaires potentiels avant de s'engager.
Le choix du procédé et de l'équipement adaptés à vos exigences est primordial. Le fabricant doit disposer des machines et des capacités adéquates pour répondre à vos besoins spécifiques. Un accompagnement en ingénierie et en conception pour la fabrication garantit que votre conception se traduit en pièces réalisables. Des contrôles qualité rigoureux permettent de détecter les défauts avant leur arrivée dans votre usine. La fiabilité des délais de livraison et la capacité disponible influencent votre planning de production. Le coût total inclut les opérations secondaires et la coordination, et pas seulement le prix indiqué. La communication, la gestion des versions et la résolution des problèmes structurent votre collaboration. La stabilité financière et opérationnelle est essentielle pour la fidélisation de la clientèle.
Lors de votre évaluation, vous devez vérifier les pratiques de contrôle qualité spécifiques. Le contrôle de la première pièce confirme que le fabricant détecte les problèmes avant la production en série. Les contrôles en cours de production garantissent la qualité tout au long du processus. L'inspection finale empêche l'expédition de pièces défectueuses. L'équipement de mesure doit être conforme à vos exigences de tolérance. Les procédures de gestion des non-conformités déterminent comment le fabricant traite les problèmes. Les pratiques de documentation vous assurent de recevoir les certificats de conformité et les rapports d'essais des matériaux lorsque cela est nécessaire. L'approche d'inspection doit être adaptée au risque associé à chaque pièce. Le confinement des problèmes, l'analyse des causes profondes, la communication de leur impact et la prévention de leur récurrence témoignent d'un système qualité mature.
Une évaluation complète couvre de multiples dimensions. La certification du système de management de la qualité offre une validation par un tiers. Les capacités de production déterminent si le fabricant peut respecter vos spécifications. Les certifications sectorielles ouvrent l'accès aux marchés réglementés. La capacité de production influe sur les délais de livraison. La fiabilité des délais de livraison a un impact sur vos engagements envers vos clients. Les qualifications du personnel déterminent la qualité de l'exécution. Les pratiques de communication façonnent la coordination du projet. La stabilité financière protège votre chaîne d'approvisionnement. La validation par des audits d'installations et des projets pilotes confirme les affirmations.
Avant de nouer un partenariat, il est essentiel de vérifier les normes de qualité, les procédures d'inspection et les certifications de l'entreprise. Renseignez-vous sur l'inspection du premier article, les contrôles dimensionnels en cours de production, l'intégrité des soudures et les essais structurels, l'inspection finale et la validation des performances, ainsi que sur l'utilisation de machines à mesurer tridimensionnelles. Un fabricant doté d'un système de contrôle qualité rigoureux pour la tôlerie répondra directement à ces questions et vous fournira la documentation nécessaire.
La fabrication de tôles de précision présente des défis communs. Le retour élastique et la fatigue du métal entraînent des imprécisions lorsque celui-ci reprend sa forme initiale après pliage. L'usure des outils et les erreurs d'étalonnage provoquent des dimensions irrégulières et des défauts de surface. La dilatation thermique des tôles minces les déforme lors de la découpe ou du formage. L'accumulation des tolérances dans les assemblages empêche un ajustement correct lorsque les variations dimensionnelles s'accumulent sur plusieurs composants. Les limitations de capacité des équipements impliquent que certaines conceptions nécessitent des machines spécifiques non disponibles chez tous les fabricants. Le coût de l'outillage rend l'outillage dédié non rentable pour les petites séries. Le contrôle et l'inspection de la qualité requièrent des stratégies basées sur les risques pour vérifier efficacement les dimensions et les matériaux. La distorsion due au soudage provoque des déformations qui nécessitent un usinage après soudage.
Il est essentiel de trouver un équilibre entre coût et qualité sans compromettre l'intégrité structurelle. Vous devez respecter des délais de livraison serrés tout en maintenant des normes élevées. Il est indispensable de gérer les attentes des clients grâce à une communication claire et une implication précoce. Un fabricant doté d'un contrôle qualité rigoureux vous aidera à relever ces défis avec succès.
Le contrôle qualité est indispensable. Il est le fondement de la sécurité, de la précision et de la réussite à long terme des entreprises de fabrication de tôlerie. Un contrôle qualité insuffisant entraîne des défaillances structurelles, des pertes financières et nuit à la réputation. Un contrôle qualité efficace garantit la constance, la conformité et la satisfaction client. HPS Cet exemple illustre comment un engagement envers la qualité protège les produits, les profits et les employés. Privilégiez les fabricants qui disposent de processus qualité documentés, de certifications et d'une culture d'amélioration continue.
Il convient de privilégier la norme ISO 9001 pour la gestion générale de la qualité et la norme AS9100 pour les travaux dans le secteur aérospatial. HPS Elle détient la certification IATF 16949, qui témoigne de son engagement envers les normes de qualité du secteur automobile.
Le contrôle qualité permet de détecter les défauts avant l'expédition. Cette approche élimine les retouches, les rebuts et les coûts liés aux rappels. Vous économisez ainsi des matériaux, de la main-d'œuvre et du temps machine lorsque chaque pièce est conforme aux spécifications dès la première production.
La traçabilité permet d'isoler rapidement les matériaux défectueux. Des enregistrements complets permettent un confinement ciblé plutôt que des rappels massifs. HPS Elle conserve une documentation qui protège votre entreprise contre les risques de responsabilité coûteux.
 Obtenez un devis dès maintenant


 IPv6 RÉSEAU PRIS EN CHARGE
Laissez un message
Numériser vers Wechat :
Numériser vers WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska