Découpe laser à fibre ou poinçonnage CNC : quelle est la meilleure solution pour votre projet de tôlerie ?
La première étape de la transformation d'un modèle CAO 3D en une pièce physique en tôle consiste à découper le métal brut pour obtenir le profil plat 2D. Dans la fabrication moderne de tôles, les ingénieurs et les responsables des achats doivent choisir entre deux technologies dominantes : la découpe laser fibre et le poinçonnage CNC. Bien que ces deux machines atteignent le même objectif fondamental, à savoir la séparation du métal, leur fonctionnement, le coût de l'outillage et leur impact sur la matière première sont radicalement différents.
Choisir la mauvaise technologie de découpe lors de la phase de conception pour la fabrication (DFM) peut inutilement faire exploser les budgets d'outillage, compromettre la qualité des arêtes et retarder la production. Pour optimiser votre stratégie de fabrication, il est essentiel de bien comprendre les limites techniques de chaque méthode. Voici une analyse comparative détaillée et faisant autorité pour vous aider à déterminer la technologie de découpe la mieux adaptée à vos besoins spécifiques.
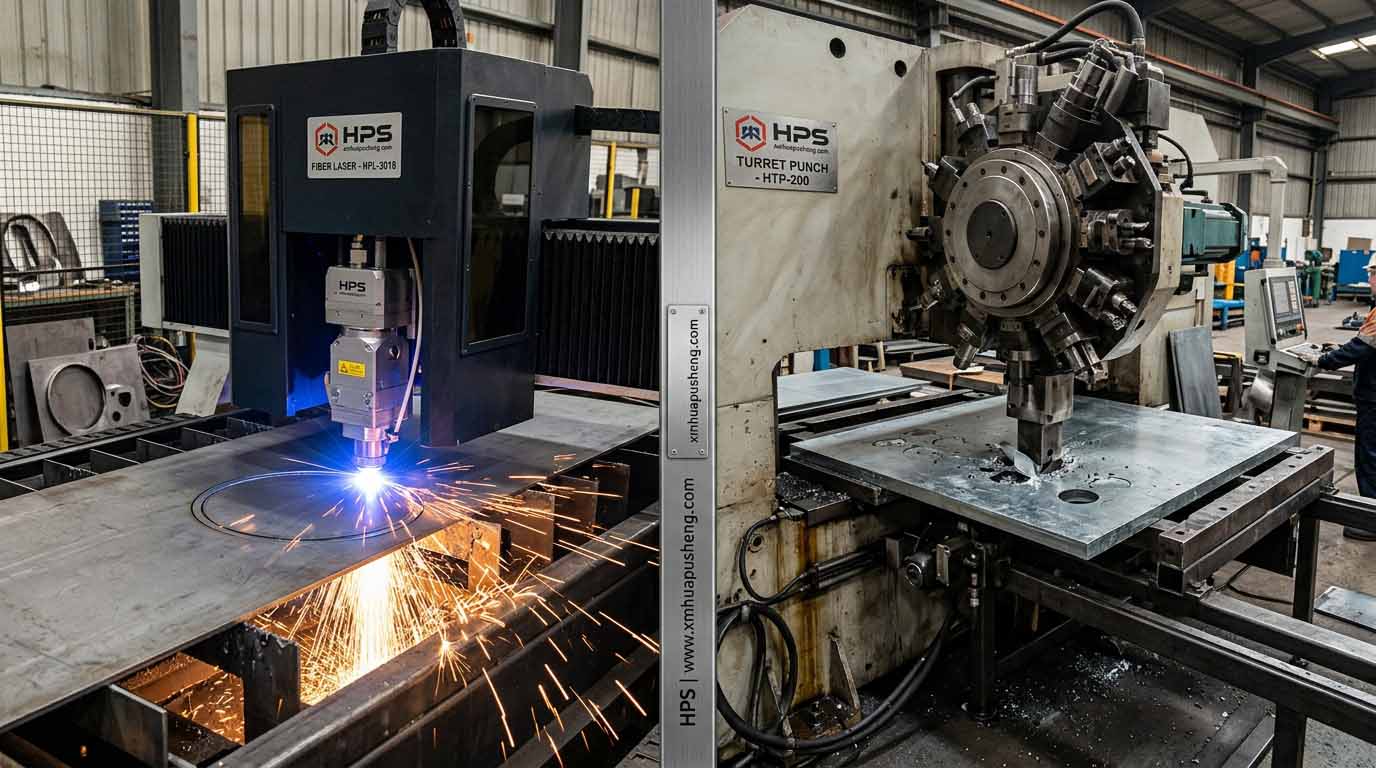
La découpe laser à fibre utilise un faisceau lumineux très concentré, généré par des fibres optiques actives et acheminé directement vers la tête de découpe sans nécessiter de miroirs complexes. Assisté par des gaz de découpe à haute pression (comme l'azote pour prévenir l'oxydation ou l'oxygène pour accélérer la combustion), le laser fond et vaporise instantanément le métal. Grâce à la très faible largeur de coupe du faisceau laser (souvent inférieure à 0,2 mm), il est possible de réaliser des rayons de courbure internes et des angles aigus extrêmement précis.
Le principal avantage de la découpe laser réside dans sa totale liberté en matière d'outillage. Aucun poinçon ni matrice physique n'est nécessaire. Si votre équipe d'ingénierie télécharge une géométrie organique complexe, avec des courbes élégantes et des découpes irrégulières, le laser l'exécutera à la perfection en quelques secondes. C'est ce qui fait des lasers à fibre le choix idéal pour le prototypage rapide et la production en petites et moyennes séries, notamment pour les assemblages à haute valeur esthétique. Armoires en acier galvanisé de précision, où une qualité de coupe irréprochable, sans bavure, est absolument non négociable.
Contrairement au procédé thermique d'un laser, une poinçonneuse à tourelle CNC fonctionne exclusivement par cisaillement mécanique. La machine abrite une tourelle rotative équipée de dizaines de poinçons et matrices en acier trempé de formes variées (carrés, cercles, rectangles). La tôle est déplacée rapidement le long des axes X et Y par des pinces, et un vérin hydraulique enfonce l'outil dans le métal, découpant la forme souhaitée dans un bac à chutes situé en dessous.
Alors qu'un laser trace le périmètre d'un cercle de 5 cm (en quelques secondes), une poinçonneuse CNC peut découper exactement le même cercle en une fraction de seconde, d'un seul coup. Par conséquent, si une pièce comporte des centaines d'orifices de ventilation identiques ou des grilles de fixation standardisées, le poinçonnage CNC est exponentiellement plus rapide. Lors du passage à la production en série, cet avantage en termes de cadence de production (coups par minute) rend le poinçonnage extrêmement rentable.
Si l'on considère uniquement la découpe 2D, les lasers l'emportent souvent par leur flexibilité. Cependant, une poinçonneuse CNC peut réaliser des opérations qu'un laser ne peut physiquement pas effectuer : le formage 3D. Grâce à des outils de formage spécialisés intégrés à la tourelle, une poinçonneuse peut manipuler l'axe Z du métal.
Une presse à poinçonner permet de créer des grilles d'aération, des ouvertures pour câbles électriques, des alvéoles, des fraisages, des trous extrudés et même de tarauder directement dans une tôle. Si vous concevez une pièce au laser, les grilles ou les trous taraudés nécessaires doivent être réalisés lors d'une étape d'usinage secondaire, longue et fastidieuse. Une poinçonneuse CNC effectue la découpe et le formage 3D simultanément sur le même banc de machine. Cette intégration réduit considérablement le temps de manutention lors de la fabrication de pièces complexes. Boîtiers de distribution d'énergie industrielle.
Le choix entre les deux technologies dépend fortement de l'épaisseur et de la réflectivité du matériau brut. Les lasers à fibre modernes de 12 à 20 kW peuvent découper avec une facilité déconcertante des plaques d'acier au carbone de 20 mm (ou plus). Ils assurent une découpe impeccable des tôles épaisses sans imposer de contraintes mécaniques excessives aux composants de la machine.
À l'inverse, le poinçonnage CNC est strictement limité par la force du vérin hydraulique. Le poinçonnage est généralement restreint aux faibles épaisseurs, généralement autour de 6 mm (1/4 de pouce) pour l'acier doux, et encore plus fines pour l'acier inoxydable. Tenter de poinçonner des métaux plus épais entraîne une usure rapide de l'outil, des vibrations excessives de la machine et une forte déformation des bords.
Cependant, pour les métaux très réfléchissants comme le cuivre et le laiton, les anciens lasers CO2 présentaient des difficultés car le faisceau était réfléchi et endommageait les optiques. Si les lasers à fibre modernes sont bien plus performants avec le cuivre, le poinçonnage reste une alternative très fiable et sans dégagement de chaleur pour les barres omnibus hautement conductrices.
La découpe laser étant un procédé thermique, elle crée intrinsèquement une zone affectée thermiquement (ZAT) le long de la ligne de coupe. La chaleur localisée extrême modifie la structure métallurgique du bord du métal, ce qui peut légèrement durcir l'acier au carbone. Si votre conception nécessite une opération secondaire, comme le taraudage d'un trou découpé au laser, le bord durci peut rapidement casser l'outil de taraudage.
En revanche, le poinçonnage CNC est un procédé de cisaillement mécanique à froid. Il ne modifie pas la dureté du métal. Toutefois, le poinçonnage crée un bourrelet sur la face supérieure de la découpe et une petite bavure tranchante sur la face inférieure (zone de rupture). Pour des raisons de sécurité et d'adhérence du revêtement en poudre, ces bavures mécaniques doivent être éliminées à l'aide d'ébavureuses automatisées avant que les pièces ne soient acheminées vers l'atelier de pliage.
Lors de la conception pour la fabrication, le choix de la machine détermine directement la taille minimale des éléments. La règle générale d'ingénierie pour le poinçonnage CNC est que le diamètre d'un trou doit être égal ou supérieur à l'épaisseur du matériau (Diamètre ≥ 1T). Si vous tentez de poinçonner un trou de 1 mm dans de l'acier de 2 mm d'épaisseur, l'outil de poinçonnage cassera sous la pression.
Les lasers à fibre s'affranchissent de cette limitation physique. La lumière n'exerçant aucune force physique sur la tôle, un laser peut aisément découper des trous d'un diamètre égal à la moitié de l'épaisseur du matériau (diamètre ≥ 0,5T). Si votre projet requiert des microperforations dans du métal épais, la découpe laser est votre seule option viable.
Pour le prototypage et les petites séries, la découpe laser est plus économique car elle ne nécessite aucun investissement initial en outillage. Cependant, dès que la production atteint plusieurs dizaines de milliers d'unités, la vitesse inégalée de la poinçonneuse CNC amortit le coût initial de l'outillage, réduisant ainsi considérablement le prix unitaire.
Les fabricants de tôlerie les plus avancés n'obligent pas les équipementiers à choisir une seule technologie. Les installations de pointe utilisent des machines combinées ou font fonctionner les deux technologies en parallèle. Le laser peut être utilisé pour découper le périmètre extérieur complexe de Baies de télécommunications robustesL'emboutissage CNC permet quant à lui de découper rapidement la matrice de ventilation interne et de former les fraisages. Collaborer avec un fabricant maîtrisant ces deux technologies vous garantit un traitement de votre produit selon la méthode la plus efficace et la plus économique.
Pourquoi observe-t-on des « marques de grignotage » sur certaines pièces de tôle ?
Des marques de grignotage apparaissent lorsqu'une presse à poinçonner CNC est utilisée pour découper une grande forme courbe en réalisant des centaines de petits poinçons circulaires qui se chevauchent. Cela laisse un bord légèrement festonné ou irrégulier. Si une courbe parfaitement lisse et continue est requise, la découpe laser est la solution idéale.
Des outils spécifiques sont-ils nécessaires pour le poinçonnage CNC ?
Pour les formes standard (carrés, rectangles et cercles), les fabricants disposent déjà d'une vaste gamme d'outillage standard. Cependant, si votre conception exige une forme personnalisée très spécifique (comme une découpe pour un logo exclusif ou une persienne de dimensions uniques), un outil de poinçonnage sur mesure doit être fabriqué, ce qui allonge les délais et augmente les coûts initiaux.
La découpe laser peut-elle déformer le métal ?
Oui. Si une conception comporte un grand nombre de petits trous très rapprochés, la chaleur intense et localisée du laser peut provoquer une déformation thermique du métal mince. Dans ces cas particuliers de « perforation haute densité », un procédé de poinçonnage CNC à froid est souvent privilégié pour préserver la planéité de la tôle.
 Obtenez un devis dès maintenant


 IPv6 RÉSEAU PRIS EN CHARGE
Laissez un message
Numériser vers Wechat :
Numériser vers WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska