Comment réduire les coûts de fabrication de tôlerie sans compromettre la qualité ?
Concilier des exigences d'ingénierie strictes et des budgets d'approvisionnement serrés représente un défi quotidien pour les développeurs de matériel. Lors du passage du prototypage à la production en série, des inefficacités de fabrication cachées peuvent rapidement faire grimper les prix unitaires. Souvent, le premier réflexe est d'opter pour des matières premières moins chères ou de faire des compromis sur le niveau de protection de l'environnement. Cependant, ces raccourcis entraînent inévitablement des défaillances sur le terrain, des réclamations sous garantie et nuisent gravement à la réputation de la marque.
La véritable réduction des coûts de fabrication ne passe pas par des économies de bouts de chandelle ; elle repose sur une conception intelligente pour la fabrication (DFM) et une consolidation stratégique de la chaîne d'approvisionnement. En optimisant la découpe, le pliage, l'assemblage et la finition des tôles en usine, les équipementiers peuvent éliminer les temps de main-d'œuvre et de réglage machine inutiles. Voici une analyse détaillée et experte des étapes à suivre pour réduire drastiquement vos coûts de fabrication de tôles tout en préservant une intégrité structurelle et une qualité optimales.
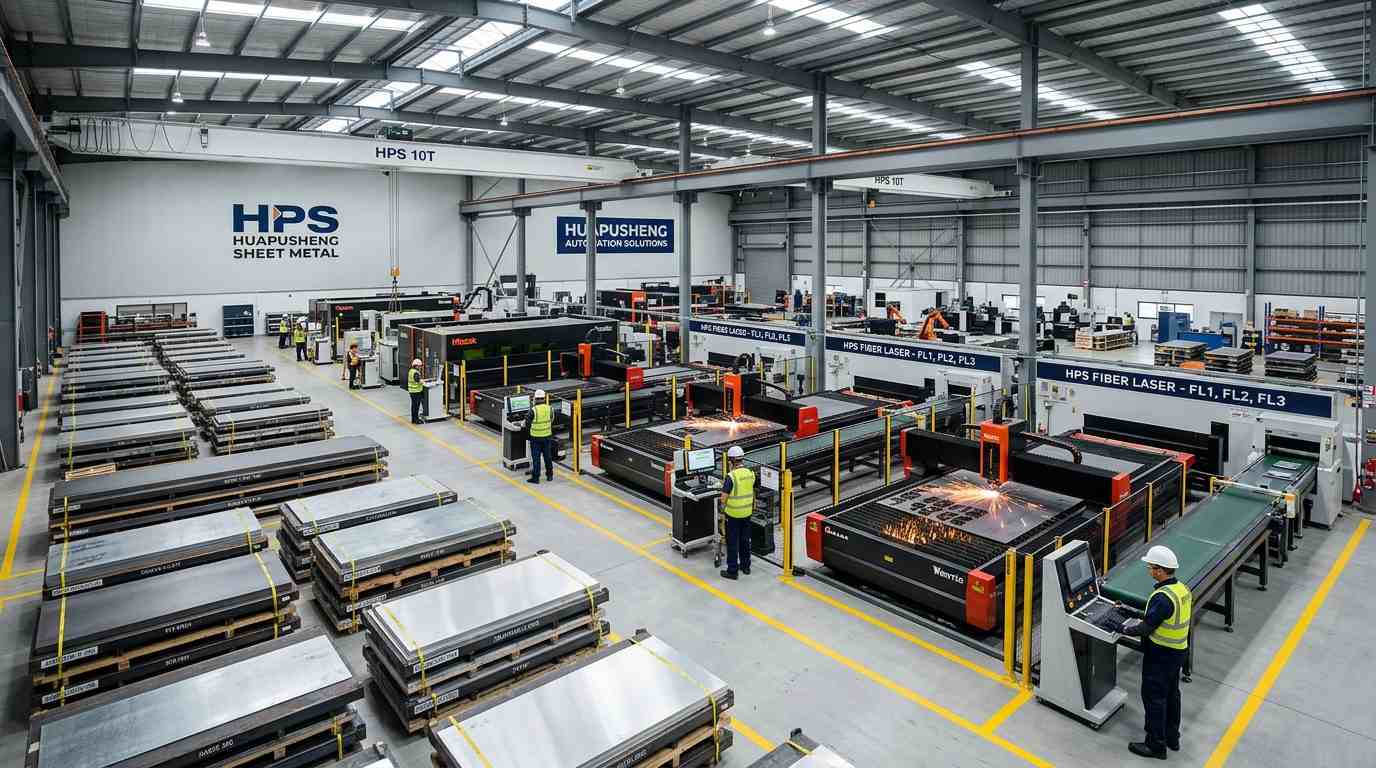
Le moyen le plus rapide de réduire les coûts commence avant même la découpe du métal. Spécifier des alliages exotiques ou des épaisseurs de matériau non standard représente un véritable casse-tête logistique pour les fabricants. Si vous spécifiez un acier de calibre 13 alors qu'un acier courant de calibre 14 ou 12 suffirait, l'usine ne pourra pas bénéficier de son pouvoir d'achat en gros. Elle devra commander spécialement un petit lot de matière première pour votre projet, ce qui vous fera payer le prix fort et les délais de livraison plus longs.
Pour optimiser votre pouvoir de négociation, concevez toujours vos composants en fonction des épaisseurs de tôle standard et des matériaux universellement disponibles comme l'acier inoxydable 304, l'aluminium 5052 ou l'acier au carbone laminé à froid standard. Pour les infrastructures lourdes comme Baies de serveurs de télécommunications personnaliséesLa standardisation de la structure porteuse à une seule épaisseur pour l'ensemble de l'assemblage permet au fabricant d'imbriquer toutes les pièces sur une seule feuille, ce qui porte le taux d'utilisation des matériaux à plus de 90 % et élimine pratiquement les déchets.
Les ingénieurs qui passent de l'usinage CNC au travail de la tôle conservent souvent des habitudes de tolérancement trop strictes. Si une fraiseuse CNC 5 axes peut facilement atteindre une tolérance de ±0,127 mm (±0,005 pouce), obtenir la même précision sur une presse plieuse est extrêmement laborieux. Le métal présente naturellement un « retour élastique » après pliage, et les variations de direction du grain peuvent entraîner des décalages microscopiques de l'angle final.
Si chaque perçage et pli de votre dessin exige une précision de niveau aérospatial, l'usine doit utiliser un outillage spécialisé, effectuer des essais de pliage manuels et ralentir toute la chaîne de production pour des contrôles qualité rigoureux. La solution : le tolérancement sélectif. Appliquez des tolérances strictes uniquement aux surfaces d'assemblage critiques, aux points d'insertion des fixations ou aux mécanismes mobiles. Laissez le reste du châssis respecter les tolérances standard de la tôlerie industrielle. Ce simple ajustement peut réduire les coûts de production jusqu'à 30 %.
L'utilisation d'une presse plieuse représente un poste de dépense important dans tout atelier de fabrication. Chaque fois qu'un opérateur doit changer le poinçon supérieur et la matrice en V inférieure pour s'adapter à un rayon de pliage différent, la machine est immobilisée. Si votre conception comporte trois rayons de pliage différents, vous payez pour trois réglages de machine distincts.
En respectant des normes de conception complètes pour la tôlerie, il convient d'imposer un rayon de pliage intérieur uniforme (généralement 1T, égal à l'épaisseur du matériau) sur toutes les brides de la pièce. Ceci permet à l'opérateur de presse plieuse de programmer une séquence de pliage continue, manipulant rapidement le gabarit à plat sans interruption pour changer d'outillage lourd.
Le soudage est très efficace pour les charpentes métalliques lourdes, mais c'est aussi l'un des procédés les plus coûteux et les plus longs en métallurgie. Outre la main-d'œuvre qualifiée requise pour réaliser un cordon TIG ou MIG impeccable, la chaleur extrême engendre des déformations dans les métaux de faible épaisseur. La correction de ces déformations thermiques exige un meulage et un ponçage manuels intensifs afin de restaurer une surface plane avant l'application du revêtement en poudre.
Lorsque les contraintes structurelles le permettent, privilégiez l'utilisation de fixations mécaniques pour l'assemblage. La conception d'assemblages à tenon et mortaise, l'utilisation de rivets aveugles structurels ou le sertissage de vis auto-sertissantes (comme les écrous PEM) sont infiniment plus rapides que le soudage. Pour le montage interne de composants électroniques, comme dans Châssis pour dispositif médical de précisionL'utilisation d'entretoises serties plutôt que de goujons soudés garantit une perpendicularité absolue et élimine le besoin d'un nettoyage coûteux après soudage.
Une erreur fréquente consiste à concevoir un boîtier métallique en dessinant six panneaux plats distincts et en supposant qu'ils seront boulonnés ou soudés ensemble. Chaque pièce individuelle génère son propre fichier CAO, nécessite son propre logiciel de découpe laser, doit être manipulée, inventoriée et finalement assemblée individuellement. Cela fait exploser les coûts de fabrication.
Les logiciels de CAO 3D modernes permettent de visualiser facilement les structures pliées. L'objectif est de regrouper plusieurs composants en un seul patron plat complexe, prêt à être plié. Une seule tôle pliée en quatre parties est bien moins coûteuse à produire que cinq pièces plates qui nécessitent des gabarits de soudage et d'alignement précis.
Les finitions cosmétiques sont indispensables pour l'image de marque et la résistance à la corrosion, mais elles représentent une part importante du coût unitaire final. L'application de plusieurs couleurs sur une même pièce nécessite une application manuelle fastidieuse de ruban de masquage avant la peinture, ce qui double le temps de travail.
Optez pour la simplicité : utilisez une seule couleur de peinture en poudre, appliquée uniformément, pour le châssis principal. Si la pièce est purement interne et ne sera jamais vue par l’utilisateur final, demandez-vous si elle nécessite une peinture. L’utilisation de tôles d’acier pré-galvanisées permet de laisser les supports internes sans peinture tout en conservant une excellente résistance à la corrosion. Cette stratégie très efficace est couramment employée pour la fabrication en grande série. Panneaux de commande homologués NEMA.
Le fléau insidieux des budgets d'approvisionnement réside dans la fragmentation de la chaîne logistique. Si vous payez une usine pour la découpe du métal, puis le transport jusqu'à un atelier de pliage spécialisé, et enfin l'expédition vers un centre de revêtement tiers, vous supportez des coûts logistiques et des marges considérables à chaque étape.
Regrouper vos fournisseurs est la meilleure stratégie pour réduire vos coûts. Collaborer avec une grande entreprise dotée de capacités de fabrication avancées entièrement intégrées permet d'éliminer les délais de transport et de centraliser la responsabilité qualité. Chez Huapusheng, nous maîtrisons l'intégralité du cycle de vie, du profilage laser au revêtement en poudre automatisé, sous un même toit. Consultez nos spécialistes en fabrication pour analyser vos modèles 3D et découvrir comment optimiser vos projets de fabrication métallique sur mesure pour une rentabilité maximale.
Le revêtement en poudre coûte-t-il plus cher que la peinture liquide traditionnelle ?
Dans les installations automatisées modernes, le revêtement en poudre est en réalité plus rentable pour les productions de moyenne et grande série. Contrairement à la peinture liquide, la poudre pulvérisée en excès peut être récupérée et réutilisée, réduisant ainsi les déchets de matériaux à presque zéro. De plus, son séchage au four est beaucoup plus rapide, ce qui accélère les délais de livraison.
Pourquoi faut-il éviter de percer des trous trop près d'un coude ?
Le fait de percer un trou à l'intérieur de la zone de déformation par pliage entraîne une déformation ovale du cercle lors de ce processus. Pour remédier à ce problème, l'usine doit découper la pièce au laser, la plier, puis procéder à une seconde opération d'usinage CNC pour percer un trou parfaitement rond, ce qui engendre des coûts de main-d'œuvre supplémentaires.
L'aluminium est-il aussi facile à souder que l'acier au carbone ?
Non. L'aluminium dissipe la chaleur très rapidement et possède un point de fusion plus bas, ce qui exige des soudeurs TIG hautement qualifiés et des machines à souder à courant alternatif (CA) spécialisées. Si vous cherchez à réduire les coûts d'un assemblage en aluminium, la fixation mécanique (comme le rivetage) est fortement recommandée plutôt que le soudage.
 Obtenez un devis dès maintenant


 IPv6 RÉSEAU PRIS EN CHARGE
Laissez un message
Numériser vers Wechat :
Numériser vers WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska