Tolérances de fabrication de tôles de précision expliquées aux ingénieurs et aux acheteurs
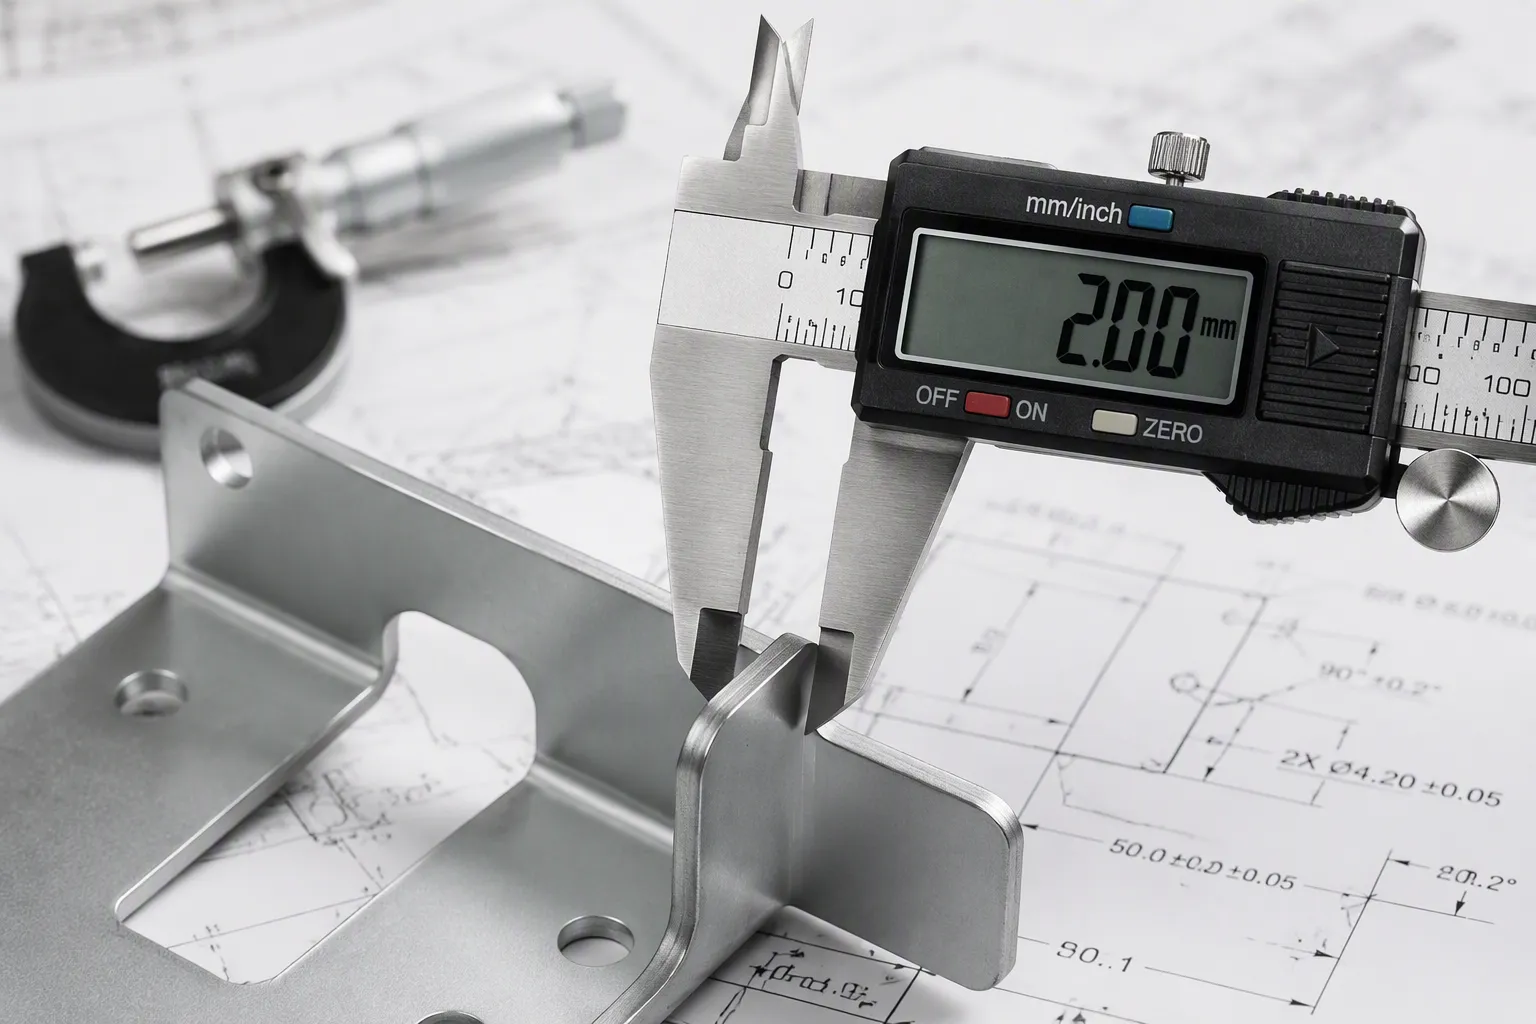
Tolérances de précision pour la tôlerie Définissez les tolérances admissibles par rapport aux dimensions nominales pour les perçages, les pliages et les arêtes. Ces valeurs déterminent l'ajustement, le fonctionnement et le coût de fabrication des pièces. La tolérance standard pour les pièces découpées au laser est de ±0,127 mm (0,005 pouce), bien que le retour élastique du matériau et l'usure de l'outil influent sur les résultats réels. Il est essentiel de trouver un équilibre entre des spécifications strictes et le coût.
Le type et l'épaisseur du matériau influent sur la précision des tolérances. Les métaux plus tendres comme l'aluminium permettent des tolérances plus serrées que l'acier.
Exigez des tolérances strictes uniquement pour les éléments critiques qui influent sur l'ajustement et le fonctionnement. Utilisez des tolérances standard pour tout le reste afin de réaliser des économies.
Des tolérances trop strictes augmentent les coûts et les délais sans améliorer la qualité. Collaborez dès le début avec votre fabricant pour définir des tolérances réalistes.
Plusieurs variables déterminent la précision que vous pouvez atteindre pour vos pièces de tôlerie. La prise en compte de ces contraintes vous permet de définir des tolérances réalistes et d'éviter des coûts inutiles.
Les propriétés des matériaux définissent les tolérances de base pour toutes les tôles. Le pliage est l'opération la plus importante influençant la géométrie finale, et le type de matériau y joue un rôle prépondérant. Les métaux plus tendres comme l'aluminium permettent des tolérances plus serrées que l'acier ou l'acier inoxydable. Le tableau suivant illustre la relation entre le type de matériau, son épaisseur et le rayon intérieur atteignable.
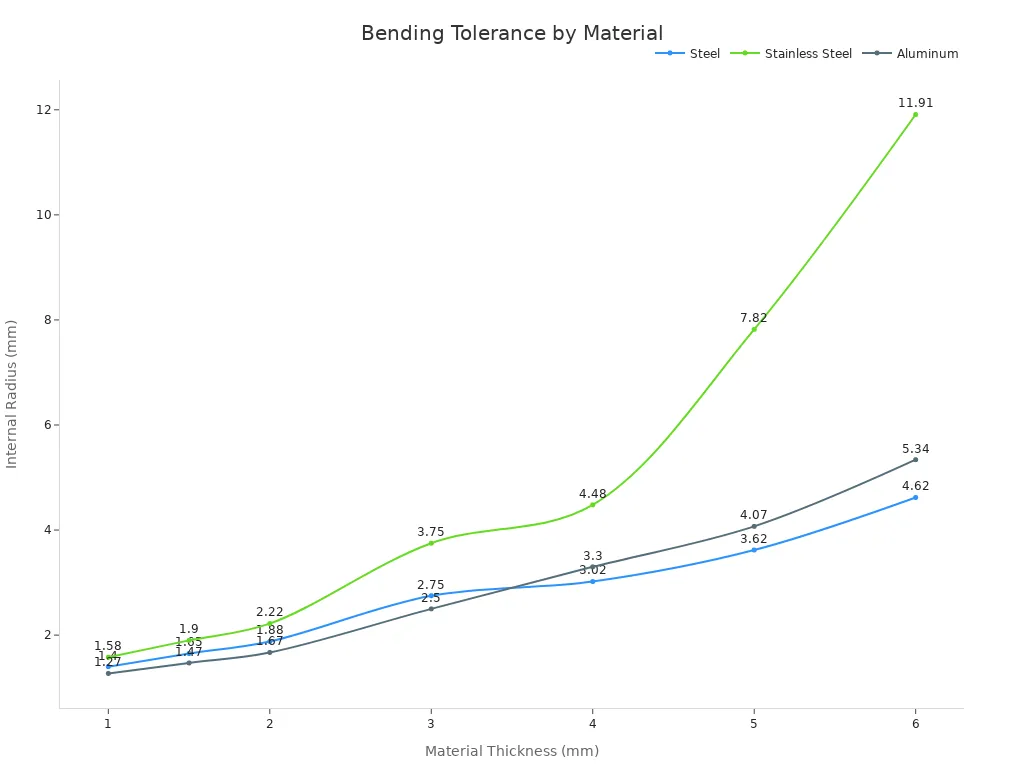
L'épaisseur de la tôle indiquée est nominale ; l'épaisseur réelle peut varier dans les limites autorisées par la spécification. Cette variation est cruciale lorsque des tolérances serrées sont appliquées à une pièce fabriquée.
L'acier nécessite une force de pliage plus importante, et les tôles plus épaisses s'étirent ou se compriment de manière irrégulière le long de la ligne de pliage. Les tôles plus minces sont plus faciles à couper mais plus susceptibles de se déformer lors du soudage.
Technologie de coupe | Tolérance de diamètre | Caractéristiques des bords |
|---|---|---|
Laser à fibre CNC | ±0,12 mm | Légère conicité, zone affectée par la chaleur |
poinçonnage à tourelle CNC | ±0,05 mm | Bords verticaux nets, sans effet de chaleur |
Alésage CNC (après fraisage) | ±0,015 mm | Parfaitement rond, sans bavure |
La découpe laser offre une grande flexibilité, mais induit une zone affectée thermiquement et une légère conicité. Le poinçonnage garantit une meilleure régularité des diamètres de perçage. Les normes commerciales standard tolèrent une tolérance de ±0,1 mm à ±0,15 mm pour les trous de moins de 30 mm de diamètre.
L'état de l'outillage influe directement sur les tolérances réalisables. Des jeux réduits entre les poinçons et les matrices augmentent l'usure des poinçons lors des longues séries de production, comparativement aux opérations avec des jeux plus importants. Les opérateurs doivent contrôler l'usure cumulée afin de déterminer si l'outillage existant peut supporter des jeux plus serrés. Un faible jeu exige une vérification d'alignement supplémentaire avant chaque réglage et chaque opération.
Chaque opération supplémentaire introduit sa propre variance. Les tolérances s'accumulent lors des étapes de formage, de poinçonnage, de pliage et d'assemblage. Les éléments trop proches d'une ligne de pliage se déforment pendant le formage. La tolérance sur la distance entre deux plis est généralement de ±0,381 mm. Moins d'opérations signifient généralement des tolérances cumulées plus serrées.
Chaque élément d'une pièce de tôlerie possède sa propre plage de tolérance. Il est indispensable de connaître ces plages avant de finaliser votre dessin. Les sections ci-dessous détaillent les valeurs typiques pour la découpe laser, le formage, le poinçonnage et le soudage.
La découpe laser offre les tolérances les plus serrées parmi les procédés de travail de la tôle. Un laser à fibre permet une précision de ±0,13 mm (0,005 pouce) sur les dimensions linéaires des matériaux fins. Le diamètre des trous se situe généralement entre ±0,13 et ±0,25 mm (0,005 et 0,010 pouce). La position des trous par rapport au bord reste généralement comprise entre ±0,13 et ±0,25 mm (0,005 et 0,010 pouce).
Ces valeurs dépendent de l'épaisseur du matériau. Les tôles fines se découpent avec plus de précision que les plaques épaisses. Une tôle d'aluminium de 1 mm d'épaisseur présente des tolérances plus serrées qu'une plaque d'acier inoxydable de 6 mm. Le faisceau laser crée également un léger biseau sur le bord de coupe, ce qui ajoute une variable supplémentaire à la marge de tolérance.
Le tableau ci-dessous présente les valeurs typiques de l'industrie pour les caractéristiques découpées au laser.
Fonctionnalité | Tolérance standard (typique) | Tolérance de précision (typique) |
|---|---|---|
dimension linéaire découpée au laser | ±0,010″–0,020″ | ±0,005″–0,010″ |
Diamètre/position du trou | ±0,005″–0,010″ | ±0,003″–0,005″ |
angle de pliage | ±1,0° | ±0,5° |
Longueur de la bride formée | ±0,020″–0,030″ | ±0,010″–0,015″ |
Assemblage soudé global | ±0,060″–0,125″ | ±0,030″–0,060″ |
Ces plages de tolérance sont issues des pratiques de fabrication courantes. Elles ne constituent pas une garantie de capacité pour un atelier spécifique. La tolérance réalisable dépend du matériau, de l'épaisseur, de la géométrie de la pièce, de l'état de l'équipement et du processus de fabrication. Il est impératif de toujours confirmer les tolérances exactes réalisables avec le bureau d'études de votre fabricant lors de l'établissement du devis.
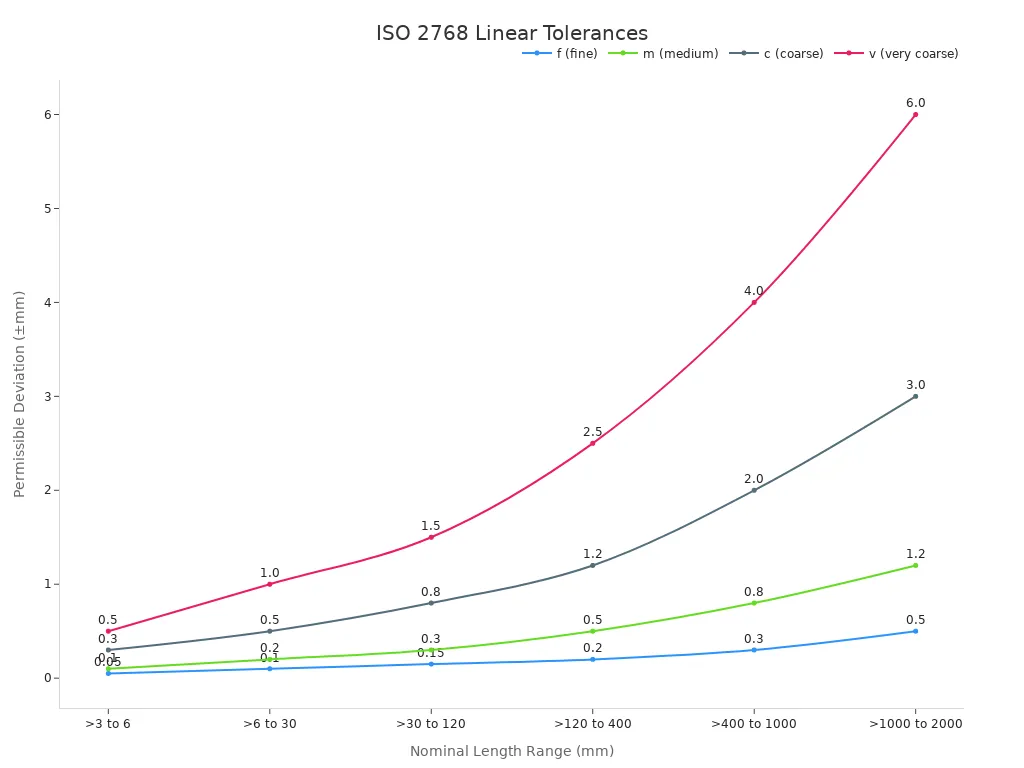
Les normes internationales définissent un cadre pour les tolérances générales. La norme ISO 2768-1 définit les écarts admissibles pour les dimensions linéaires et angulaires ne comportant pas de spécification de tolérance individuelle. Elle propose quatre classes : fine (f), moyenne (m), grossière (c) et très grossière (v). Pour une longueur nominale comprise entre 6 et 30 mm, la classe moyenne autorise ±0,2 mm et la classe fine ±0,1 mm. Le tableau ci-dessous compare ces classes pour différentes longueurs nominales.
La norme ISO 2768-2 couvre les tolérances géométriques telles que la rectitude, la planéité, la perpendicularité et la symétrie. Ces classes (H, K, L) contrôlent la forme et l'orientation lorsqu'aucune contrainte géométrique individuelle n'est spécifiée. Pour une pièce d'une longueur maximale de 100 mm, la classe K autorise un écart de perpendicularité de 0,4 mm. La classe H restreint cette tolérance à 0,2 mm.
Pour tout élément critique pour le fonctionnement, il convient de faire référence aux classes de tolérance ISO 2768 sur votre dessin. Cette pratique lève toute ambiguïté et fournit à votre fabricant un objectif précis.
Le pliage est l'opération qui introduit le plus de variabilité dans la fabrication de tôles. Le retour élastique du matériau, l'usure de l'outil et la séquence de pliage influent tous sur l'angle final et la longueur du rebord. Une presse plieuse standard garantit des angles de pliage à ±1,0° près. Le pliage de précision, avec un outillage spécialisé et une compensation, atteint une précision de ±0,5°.
Les tolérances de longueur de bride varient généralement de ±0,020 à ±0,030 pouce pour les pièces standard. Le formage de précision réduit cette tolérance à ±0,010 à ±0,015 pouce. Ces valeurs supposent un lot de matériau homogène et un outillage correctement entretenu.
La tolérance de distance entre les plis est une autre dimension critique. Une valeur typique est de ±0,015 pouce (±0,381 mm). Cette tolérance s'accumule sur plusieurs plis. Pour une pièce comportant quatre plis, l'erreur cumulée peut atteindre ±0,060 pouce si l'on ne tient pas compte de l'empilement.
L'épaisseur du matériau joue un rôle primordial. Les tôles plus épaisses nécessitent une force plus importante et présentent un retour élastique plus marqué. Une tôle d'acier de 3 mm reprend sa forme initiale plus facilement qu'une tôle d'aluminium de 1 mm. Votre fabricant doit ajuster l'angle de pliage en conséquence. Cet ajustement engendre des coûts et des délais supplémentaires.
Le rayon de courbure interne influe également sur la tolérance. Un rayon trop faible concentre les contraintes et augmente le risque de fissuration. Un rayon trop important répartit les contraintes et améliore la régularité. Dans la mesure du possible, il est recommandé de concevoir avec un rayon au moins égal à l'épaisseur du matériau.
Le poinçonnage sur tourelle offre une excellente répétabilité pour les diamètres de perçage. Une poinçonneuse à tourelle CNC garantit une précision de ±0,05 mm sur le diamètre du trou dans des conditions idéales. Cette précision rivalise avec la découpe laser pour les petits trous. Le poinçonnage produit également des bords verticaux nets, sans zone affectée thermiquement.
La tolérance de positionnement des trous dépend de la précision de positionnement de la machine et du nombre de détails de la pièce. Un poinçon CNC standard offre une tolérance de ±0,127 mm à ±0,254 mm (0,005 à 0,010 pouce) entre les trous. La tolérance entre les trous et les bords exige une plus grande précision. Lors d'un poinçonnage près d'un bord (à moins du double de l'épaisseur du matériau), ce dernier peut se déformer sous l'effet des contraintes liées au poinçonnage. Il est recommandé aux ingénieurs de prévoir une tolérance de ±0,254 mm (0,010 pouce) entre les trous et les bords. Une tolérance de ±0,127 mm (0,005 pouce) ne doit être utilisée qu'en cas d'absolue nécessité.
Les encoches obéissent à des règles similaires. Une encoche trop proche d'une ligne de pliage se déforme lors du formage. Il est recommandé de maintenir une distance d'au moins 2,5 fois l'épaisseur du matériau entre les encoches et tout pli. Cette distance empêche le pliage d'entraîner le matériau dans l'encoche et d'en modifier la forme.
Le poinçonnage nécessite un outillage spécifique pour chaque diamètre de trou. Ce coût d'outillage rend le poinçonnage économique pour les productions en grande série. Pour les petites séries, la découpe laser est généralement moins coûteuse car elle ne requiert pas d'outillage spécifique.
Le soudage modifie considérablement les tolérances. L'apport de chaleur provoque une dilatation, une contraction et une déformation. Ces effets s'accumulent dans l'assemblage et font sortir les dimensions des spécifications.
Le tableau ci-dessous montre comment la déformation due au soudage affecte un joint bout à bout typique.
Paramètre / Sortie | Valeur |
|---|---|
Type d'articulation | Joint bout à bout (Kj=1,0) |
Épaisseur de la plaque | 12 mm |
taille de soudure | 8 mm |
longueur de soudure | 500 mm |
Rétrécissement longitudinal | 2,67 mm (5,33 mm/m) |
Retrait transversal | 0,94 mm |
Distorsion angulaire | 0,254° |
Pour une soudure de 500 mm, le retrait longitudinal à lui seul (2,67 mm) peut facilement dépasser une tolérance d'assemblage typique de ±0,5 mm. Ce retrait rend les pièces non conformes aux spécifications, sauf si un prépositionnement ou un montage est effectué.
Le tableau suivant récapitule les types de distorsion courants et leurs effets.
Type de distorsion/rétrécissement | Valeur typique | Effet sur les tolérances d'assemblage final |
|---|---|---|
Distorsion angulaire | 1er à 2e degré | Cela provoque la rotation des panneaux autour du joint de soudure, entraînant un désalignement des surfaces de contact et des trous de boulons. |
Retrait linéaire | 0,5 % à 1,5 % | Elle tire les feuilles assemblées vers l'intérieur, réduisant ainsi les dimensions globales et risquant de faire sortir des éléments critiques des tolérances. |
Ces valeurs montrent que même des soudures de difficulté moyenne engendrent des déplacements supérieurs aux tolérances courantes des tôles (par exemple, ±0,3 mm par pli). L'installation de rails coulissants ou de cartes de circuits imprimés est impossible sans précompensation.
La tolérance standard pour un assemblage soudé se situe entre ±0,060 et ±0,125 pouce. Le soudage de précision avec gabarits et traitement de relaxation des contraintes atteint une tolérance de ±0,030 à ±0,060 pouce. Il est recommandé de concevoir les assemblages soudés avec des dispositifs de réglage lorsque cela est possible. Les trous oblongs, les cales et les trous de dégagement surdimensionnés absorbent les déformations de la soudure sans nécessiter de retouche.
Le soudage crée également des zones affectées thermiquement qui modifient les propriétés du matériau. Ces zones peuvent déformer les éléments adjacents. Il est recommandé d'éloigner les dimensions critiques des joints de soudure chaque fois que la conception le permet.
Comprendre ces plages de tolérance spécifiques aux caractéristiques vous aide à définir des tolérances réalistes pour la tôlerie sur vos dessins. La section suivante explique comment ces tolérances individuelles se combinent pour une pièce.
Les tolérances individuelles des différentes caractéristiques d'une pièce s'additionnent. Cette combinaison crée une erreur cumulative appelée « cumul des tolérances ». Il est essentiel de comprendre ces cumuls pour prédire si votre assemblage final sera correct et fonctionnel.
Chaque pliage, poinçonnage et découpe introduit une déviation. Ces déviations s'accumulent sur l'ensemble de la pièce. Une surface isolée peut présenter une tolérance de ±0,127 mm (0,005 pouce), mais trois pliages ou plus peuvent porter l'erreur cumulée à ±0,76 mm (0,030 pouce). Dans un exemple mesuré, le défaut d'alignement d'une rainure variait de 0 à 0,3 mm. Après avoir évalué trois échantillons, les ingénieurs ont conclu que l'erreur cumulée sur la dimension « L » se situait entre 0,1 et 0,5 mm. Ces données démontrent qu'il est indispensable de prendre en compte les tolérances cumulées lors de l'évaluation de la précision des pièces de tôlerie usinées.
Condition | Tolérance cumulative typique |
|---|---|
Surface unique | ±0,005 po (0,13 mm) |
À travers plus de 3 virages | ±0,030 po (0,76 mm) |
angle de pliage | ±1° |
normes industrielles | ISO 2768-mk, ASME Y14.5 |
L'analyse du pire cas additionne toutes les tolérances à leur limite maximale. Cette méthode garantit l'assemblage, mais impose souvent des tolérances de tôlerie inutilement strictes. L'analyse statistique utilise les probabilités pour prédire les variations réelles. Cette approche permet des tolérances plus larges et des coûts réduits. Le choix de la méthode dépend de votre tolérance au risque et de votre volume de production.
Vous pouvez réduire les problèmes d'empilement grâce à des choix de conception judicieux. Appliquez ces techniques à vos assemblages :
Utilisez des trous ronds aux emplacements de référence principaux pour fixer la position dans les directions X et Y.
Utilisez les emplacements non critiques pour absorber les variations accumulées dans une direction.
Orienter les fentes dans le sens de l'empilement prévu.
Calculer la longueur de la fente comme la valeur d'empilement la plus défavorable moins la tolérance admissible, plus une marge de sécurité.
Serrez d'abord les fixations de référence, puis les fixations à fente tout en maintenant l'alignement.
Évitez les fentes qui permettent un mouvement dans une dimension critique.
Ces stratégies absorbent les variations sans nécessiter de tolérances plus strictes pour la tôlerie.
Vous comprenez désormais les facteurs qui limitent la précision et les plages typiques pour les caractéristiques courantes. L'étape suivante consiste à traduire ces connaissances en un dessin que votre fabricant pourra réaliser efficacement. Une spécification de tolérance efficace exige de distinguer ce qui est important de ce qui ne l'est pas. Cette section vous montre comment prendre ces décisions avec assurance.
Commencez par vous poser une question simple : quelles dimensions sont véritablement critiques pour l’ajustement et la performance ? Cette question doit guider chacune de vos décisions en matière de tolérance. Appliquer des tolérances serrées partout ne peut qu’augmenter les coûts et les délais. Il est donc essentiel d’identifier les dimensions qui déterminent la fonction et de les tolérer de manière ciblée.
Les dimensions critiques comprennent généralement les interfaces d'assemblage, les configurations de perçage, les surfaces d'étanchéité et les jeux requis. Ces caractéristiques déterminent si votre pièce s'assemble correctement et remplit sa fonction. Appliquez des tolérances strictes à ces dimensions. Laissez la tolérance standard du cartouche régir toutes les autres dimensions.
Utilisez les conventions de numération décimale pour refléter l'intention de conception sur votre dessin. Par exemple, une cote écrite comme .XX peut comporter une tolérance par défaut de ±0,015 pouce. Une dimension écrite comme .XXX Une marge d'erreur de ±0,005 pouce est possible. Cette convention permet de communiquer votre intention sans surcharger le dessin de légendes individuelles.
Utilisez une seule référence cohérente pour le dimensionnement, plutôt qu'une succession de cotes. Les cotes enchaînées entraînent une accumulation des tolérances sur toute la pièce. Une référence unique évite cette accumulation et offre à votre fabricant un point de repère clair. Choisissez des références qui reflètent la manière dont la pièce sera fixée et utilisée lors de l'assemblage.
Évitez autant que possible de coter plusieurs plis. Ces repères présentent la plus grande variabilité, car chaque pli introduit sa propre déviation. Référencez plutôt les éléments au bord formé ou cisaillé le plus proche. Cette pratique allège la charge de tolérance pour votre fabricant et augmente les chances de réussite du premier article.
Fournissez un patron à plat, un modèle 3D au format STEP et un plan coté. Le modèle permet la programmation et la génération des trajectoires d'outil. Le plan sert de référence pour le contrôle et la réception finale. Cet ensemble offre à votre fabricant tout le nécessaire pour produire la pièce correctement.
Le dimensionnement et le tolérancement géométriques (GD&T) vont au-delà des simples dimensions linéaires. Ils définissent des caractéristiques géométriques telles que la forme, l'orientation, la position et le profil. Grâce à des symboles normalisés, des repères de contrôle des caractéristiques et des références, le GD&T fournit des définitions explicites et non ambiguës des caractéristiques et des tolérances.
La cotation géométrique et tolérancement (GD&T) améliore la communication dans les plans de fabrication de tôlerie en transmettant précisément l'intention de conception. Les machinistes et les contrôleurs interprètent les exigences sans approximation. Cette clarté réduit les erreurs, les retouches et les ambiguïtés, tout en garantissant la conformité du produit final aux spécifications.
Le GD&T permet de contrôler les déformations liées au pliage. Les tolérances de planéité, de parallélisme et d'angularité garantissent que les surfaces restent dans les limites acceptables après pliage. Les tolérances de position assurent un contrôle précis de l'emplacement des perçages. Le profil d'une surface garantit une courbure uniforme des éléments formés.
La tolérance géométrique et dimensionnelle (GD&T) réduit également le temps d'inspection. Les éléments référencés sont plus faciles à mesurer. Le positionnement précis des trous remplace les mesures manuelles complexes. Ce gain d'efficacité diminue les coûts d'inspection et accélère la validation du premier article.
L'intégration du GD&T à vos processus de CAO facilite la communication des contraintes géométriques complexes. Cette pratique favorise le respect des normes de qualité et réduit les risques d'erreurs. Le GD&T est particulièrement efficace pour exprimer des relations géométriques complexes lorsqu'il est utilisé à bon escient.
Les symboles GD&T courants en conception de tôlerie comprennent la planéité pour les surfaces uniformes, la perpendicularité pour le contrôle angulaire, la position pour un positionnement précis des perçages, le profil d'une surface pour une courbure uniforme et le parallélisme pour l'alignement des faces opposées. Il est recommandé de se référer à la norme ISO 2768 ou ASME Y14.5 sur votre dessin pour tout élément critique. Cette pratique élimine toute ambiguïté et fournit à votre fabricant un objectif clair.
Une collaboration précoce avec votre fabricant permet d'éviter les problèmes avant même qu'ils n'atteignent la production. Il est important d'impliquer votre partenaire de fabrication dès la phase de conception, et non après la finalisation des plans. Ce délai permet au fabricant de valider la faisabilité du projet et de recommander des ajustements de processus.
Dans votre demande de devis, indiquez clairement les dimensions critiques. Précisez au fabricant quelles dimensions sont importantes et pourquoi. Ces informations facilitent la recommandation de procédés qui préservent la fonctionnalité à moindre coût. Le fabricant peut ainsi concentrer ses efforts là où c'est le plus important.
Avant de réduire une tolérance, posez la question. Si une dimension semble nécessiter une tolérance supérieure à la plage standard, abordez le sujet lors de l'établissement du devis. Parfois, la solution réside dans un procédé différent. Le plus souvent, un léger ajustement de conception permet d'éviter une exigence plus stricte.
Communiquez rapidement avec le fabricant pour valider la faisabilité et éviter les conflits de tolérances en production. Des tolérances imprécises peuvent engendrer des pièces non conformes, des retards d'assemblage et des retouches. Des limites claires permettent aux fabricants de garantir des résultats prévisibles.
Les différents matériaux réagissent différemment lors de la découpe et du pliage. L'aluminium, l'acier inoxydable et l'acier doux peuvent nécessiter des tolérances différentes. Votre fabricant pourra vous conseiller sur la combinaison de matériaux et de procédés la plus adaptée à votre application.
Utilisez des rayons de courbure constants, maintenez une longueur de bride adéquate et respectez les distances entre les trous et les plis afin de réduire les déformations. Ces choix de conception facilitent la fabrication de la pièce et améliorent la régularité des tolérances.
Des tolérances serrées sur les éléments non critiques augmentent les coûts de fabrication de plusieurs manières : ralentissement de la production, exigences de contrôle supplémentaires, taux de rebut plus élevés et, parfois, outillage dédié ou opérations secondaires. Le formage de la tôle impliquant un retour élastique, des variations de matériau et des variations cumulatives de pliage, l’application de tolérances plus strictes que celles permises par le procédé contraint naturellement les fabricants à des solutions de contournement coûteuses.
La rationalisation des tolérances – en resserrant uniquement les dimensions essentielles au bon fonctionnement et en assouplissant les autres – peut réduire les coûts de fabrication de 15 à 30 % sur les conceptions à tolérances serrées, avant même toute autre modification. Dans un cas concret, un boîtier a été livré avec une tolérance de ±0,05 mm (0,002 pouce) spécifiée sur les dimensions de la bride formée. Il s'agit d'une tolérance d'usinage appliquée à une pièce de tôle pliée. Impossible à obtenir de manière fiable par simple formage, elle aurait nécessité un usinage secondaire. La bride était en réalité destinée à fixer un couvercle muni d'un joint. La conception fonctionnait correctement avec une tolérance de ±0,38 mm (0,015 pouce). La solution a consisté en une brève discussion sur les besoins réels de la pièce, suivie d'un dessin corrigé. C'est l'un des problèmes les moins coûteux à résoudre lorsqu'il est identifié lors de l'établissement du devis plutôt qu'après la première production.
La tolérance la plus coûteuse est souvent celle qui n'apporte aucun avantage fonctionnel. Il convient de classer les dimensions en quatre groupes selon leur impact :
Tolérances critiques : dimensions ayant une incidence directe sur le fonctionnement, la sécurité ou l’assemblage d’une pièce. Elles exigent un contrôle extrêmement rigoureux et engendrent les coûts les plus élevés.
Tolérances importantes : dimensions ayant une incidence sur les performances mais présentant une marge fonctionnelle. Celles-ci nécessitent un contrôle modéré.
Tolérances standard : dimensions contrôlées par les tolérances générales du dessin. Celles-ci nécessitent un contrôle de processus normal.
Tolérances non critiques : jeux et caractéristiques esthétiques. Celles-ci requièrent les tolérances pratiques les plus larges et engendrent les coûts les plus faibles.
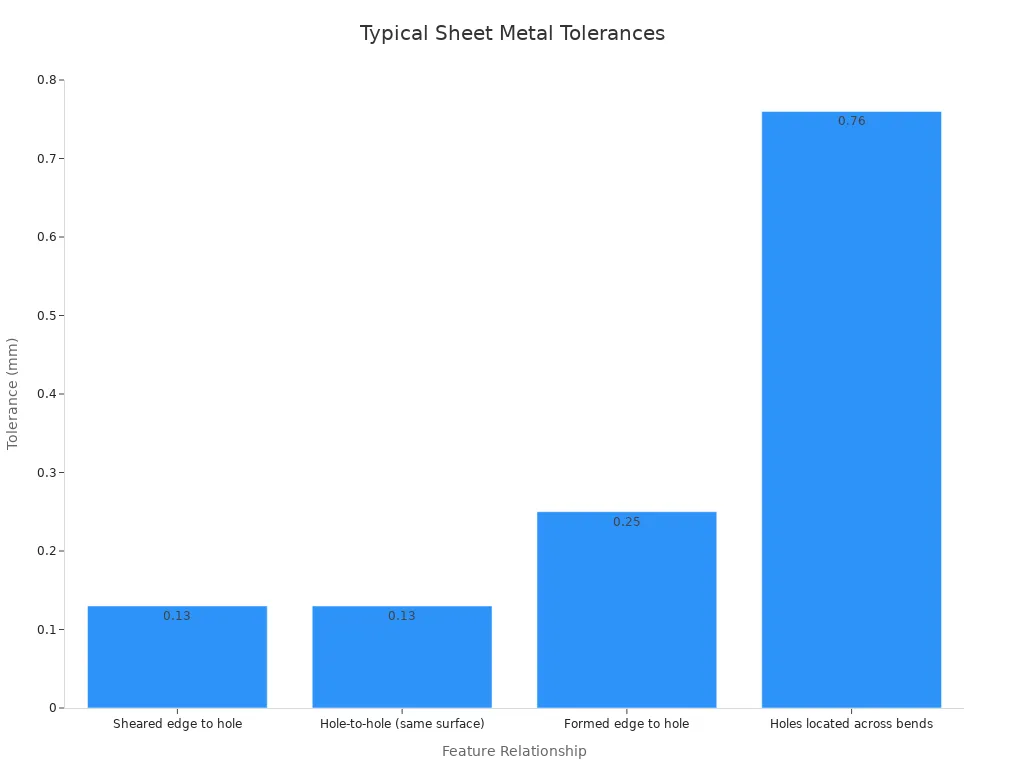
Le tableau ci-dessous compare les tolérances par défaut pour les caractéristiques courantes de la tôlerie. Utilisez-le comme référence pour définir vos propres spécifications.
Les formes formées ne peuvent respecter les mêmes tolérances que les formes usinées. Le pliage induit un retour élastique qui varie selon les propriétés du matériau, son épaisseur, le sens du grain et l'état de l'outillage. Les formes usinées sont réalisées lorsque le matériau reste plat. Les dimensions des formes formées héritent des variations de chaque pli qu'elles traversent.
Le tableau ci-dessous présente les tolérances par défaut typiques au niveau de l'atelier pour différentes relations entre les caractéristiques.
Relation entre les caractéristiques | Tolérance par défaut typique au niveau de l'atelier |
|---|---|
Bord cisaillé vers trou | ±0,13 mm |
Entraxe (même surface) | ±0,13 mm |
Bord formé vers trou | ±0,25 mm |
Trous situés dans les virages | jusqu'à ±0,76 mm (distorsion naturelle de formage) |
Ces valeurs varient d'un atelier de fabrication à l'autre. Il est conseillé de les vérifier avant de finaliser vos plans. L'utilisation de ces tableaux de tolérances par défaut permet d'éviter le surdimensionnement et favorise une fabrication plus fluide et plus efficace.
Le tableau ci-dessous récapitule les tolérances par défaut typiques par type de fonctionnalité.
Type de fonctionnalité | Tolérance par défaut typique |
|---|---|
Caractéristiques découpées au laser | ±0,005″–0,010″ |
Dimensions formées (dépendant du matériau et du nombre de pliages) | ±0,010″–0,030″ |
angles de pliage | ~±1° |
Assemblages et soudures | Plus large (en raison de la déformation due au soudage et à l'empilement des pièces) |
Il convient d'adapter la tolérance au type de fonction. Les opérations de découpe peuvent présenter les exigences les plus strictes. Les dimensions formées nécessitent des plages de pliage réalistes. Les dimensions transversales et d'assemblage requièrent généralement des tolérances plus larges.
L'expérience montre que des tolérances trop strictes augmentent les coûts sans améliorer les performances. Il est préférable de définir des tolérances strictement nécessaires au fonctionnement, à la sécurité et à l'assemblage.
Définissez les tolérances en fonction des besoins fonctionnels, et non de la perfection. Tenez compte du comportement des matériaux, de la précision des machines et des interactions entre les procédés. Investissez dans des méthodes d'inspection appropriées et entretenez les machines pour garantir une qualité durable.
Plusieurs erreurs courantes peuvent compromettre votre stratégie de tolérancement. Une mauvaise lecture ou une mauvaise application des normes se produit lorsque les concepteurs ou les opérateurs interprètent mal les codes normatifs ou appliquent un niveau de tolérance inapproprié. Des notes claires et un seul jeu de règles par dessin permettent d'éviter la plupart de ces problèmes. Des mesures imprécises dues à des outils mal calibrés ou à des techniques incohérentes conduisent à des résultats erronés. Un étalonnage régulier et des procédures d'inspection normalisées sont essentiels. Négliger les effets du matériau et de la machine — en ne tenant pas compte du retour élastique, de la dilatation thermique ou de l'usure des outils — conduit à des hypothèses erronées sur la précision des pièces. De brèves notes de processus sur le dessin ou la fiche de suivi permettent d'éviter ces écueils.
La mise en œuvre de la maintenance préventive, la formation du personnel aux normes et l'utilisation d'outils d'inspection numériques modernes minimisent les erreurs. Un contrôle qualité proactif permet de réduire les coûts et garantit une production constante.
Des tolérances plus strictes ne sont pas toujours synonymes de pièces de meilleure qualité. Des tolérances extrêmement serrées peuvent même augmenter les coûts et ralentir la production. Il convient d'appliquer la précision là où elle apporte une valeur ajoutée et d'assouplir les exigences là où elle n'en apporte pas. Cette approche permet d'obtenir la précision nécessaire tout en évitant les coûts inutiles, les retouches et les délais de livraison.
Pour spécifier efficacement les tolérances des tôles, il est essentiel d'analyser chaque dimension avec rigueur. Il faut distinguer les tolérances critiques des tolérances conventionnelles, adapter la tolérance au type de caractéristique et communiquer clairement ses intentions. Ces pratiques permettent d'obtenir le meilleur compromis entre précision et économie.
Des tolérances serrées augmentent les coûts à chaque étape de la production. Il est essentiel de bien évaluer le choix du procédé, les efforts d'inspection et le risque de rebut par rapport à la précision requise pour votre pièce.
Le procédé choisi détermine le coût de base. La fabrication de tôles offre généralement une tolérance de ±0,1 mm à ±0,5 mm, tandis que l'usinage CNC atteint ±0,025 mm avec des coûts de mise en place minimes. La tôlerie est plus avantageuse pour les grandes séries, car les coûts d'outillage sont amortis sur un grand nombre de pièces. Les pliages complexes peuvent nécessiter des matrices ou des montages sur mesure, ce qui engendre des frais initiaux supplémentaires.
Aspect | Fabrication de tôlerie | Usinage CNC |
|---|---|---|
Tolérance réalisable | ±0,1 mm à ±0,5 mm | Précision de ±0,025 mm |
Coût d'outillage/de mise en place | Matrices ou dispositifs sur mesure pour les pliages complexes | Outillage spécialisé minimal |
Volume optimal | Volumes plus élevés | Prototypage à faible volume |
Des spécifications plus strictes ralentissent la production et exigent des réglages d'outillage précis. À elles seules, des tolérances strictes sur les angles de pliage peuvent augmenter le coût du pliage de 30 à 60 %.
Des tolérances plus strictes augmentent la rigueur du contrôle et le temps de main-d'œuvre. Il peut être nécessaire d'utiliser des outillages spécifiques et de procéder à de multiples mesures à l'aide de pieds à coulisse, de comparateurs de hauteur, de machines à mesurer tridimensionnelles ou de calibres de contrôle. Le contrôle statistique des processus (CSP) permet de suivre les variations tout au long d'une production et de détecter les dérives avant que les pièces ne présentent des défaillances.
Des tolérances dimensionnelles ou de planéité trop strictes augmentent le temps de fabrication et le taux de rebut. Chaque pièce rejetée engendre un gaspillage de matériaux, de temps machine et de main-d'œuvre. Un surdimensionnement des tolérances amplifie ce gaspillage. Il convient d'appliquer des tolérances strictes uniquement aux éléments critiques.
Il est possible de réduire les coûts sans compromettre la fonctionnalité. Spécifiez des rayons de courbure standard de 1 à 1,5 fois l'épaisseur du matériau afin d'éviter l'outillage spécial. Remplacez les joints soudés par des éléments formés tels que des brides, des languettes et des gaufrages. Optimisez les mises à plat pour qu'elles s'emboîtent dans les dimensions de tôle standard et réduisez les déchets de matériau de 20 à 30 %. Choisissez des éléments de fixation standard tels que des écrous et des goujons PEM. Réalisez des analyses de conception pour la fabrication (DFM) dès le début du processus afin de quantifier les compromis.
Cette étude de cas illustre l'impact des décisions de tolérance sur les budgets de projets réels. Vous pouvez appliquer ces mêmes enseignements à la conception de vos propres enceintes.
Un ingénieur a soumis un plan de panneau d'enceinte avec une tolérance d'angle de pliage de ±0,25° et une tolérance de bride de ±0,127 mm (0,005 pouce). Ces valeurs correspondent aux limites d'usinage, et non aux limites de formage. Le panneau présentait également un jeu de ±0,127 mm (0,005 pouce) sur quatre plis. Ce jeu cumulatif a nécessité un usinage secondaire sur chaque bride. Le prix indiqué tenait compte des opérations supplémentaires, du ralentissement des cycles de la presse plieuse et du contrôle complet par machine à mesurer tridimensionnelle (MMT).
HPS Avant la production, les ingénieurs ont examiné le dessin. Ils se sont posé une question essentielle : quelles dimensions déterminent l’ajustement et le fonctionnement ? La réponse était simple : seuls l’emplacement des trous de fixation et l’interface du couvercle importaient. HPS L'équipe a proposé un système de tolérances révisé. Elle a conservé une tolérance de ±0,005 pouce sur le motif des trous découpés au laser. Elle a assoupli l'angle de pliage à ±1,0° et la longueur de la bride à ±0,015 pouce. L'outillage standard de la presse plieuse a remplacé le montage sur mesure.
Le dessin révisé a permis de réduire le coût unitaire de 28 % et le délai de livraison de cinq jours. Le taux de rebut est passé de 6 % à moins de 1 %. Le panneau a passé avec succès le contrôle qualité du premier article sans retouche. Vous obtenez les mêmes avantages en distinguant les caractéristiques critiques des caractéristiques esthétiques. HPS nous assurons cet équilibre grâce à la découpe laser interne, au formage de précision et à une expertise pointue en matière de tolérances.
On obtient des tolérances de tôlerie précises en privilégiant les caractéristiques critiques en fonction de leur fonction, et non en recherchant une précision arbitraire. Pour réduire les coûts, on accepte des tolérances standard (±0,76 mm) sur les dimensions non critiques. HPS Garantit une précision de ±0,127 mm sur les pièces découpées au laser grâce à l'expertise de nos spécialistes. Collaborez dès le début avec les services de conception, de fabrication et d'approvisionnement pour éviter les retouches. Effectuez systématiquement un contrôle du premier article et assurez-vous d'une documentation claire.
HPS Elle atteint une précision de ±0,005 pouce (±0,13 mm) sur les profils et les perçages découpés au laser. Cette précision est obtenue grâce à la découpe laser à fibre réalisée en interne et à un contrôle rigoureux du processus.
Il convient d'assouplir les tolérances de pliage lorsqu'une caractéristique n'a pas d'incidence sur l'ajustement ou l'assemblage. Le formage standard impose une tolérance de ±1,0° sur les angles de pliage et de ±0,030 pouce sur les longueurs de bride.
HPS L'équipe examine votre dessin avant la production et identifie les tolérances excessives. Elle recommande des valeurs réalistes qui préservent la fonctionnalité tout en réduisant les coûts d'inspection et d'usinage inutiles.
 Obtenez un devis dès maintenant


 IPv6 RÉSEAU PRIS EN CHARGE
Laissez un message
Numériser vers Wechat :
Numériser vers WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska